 EN

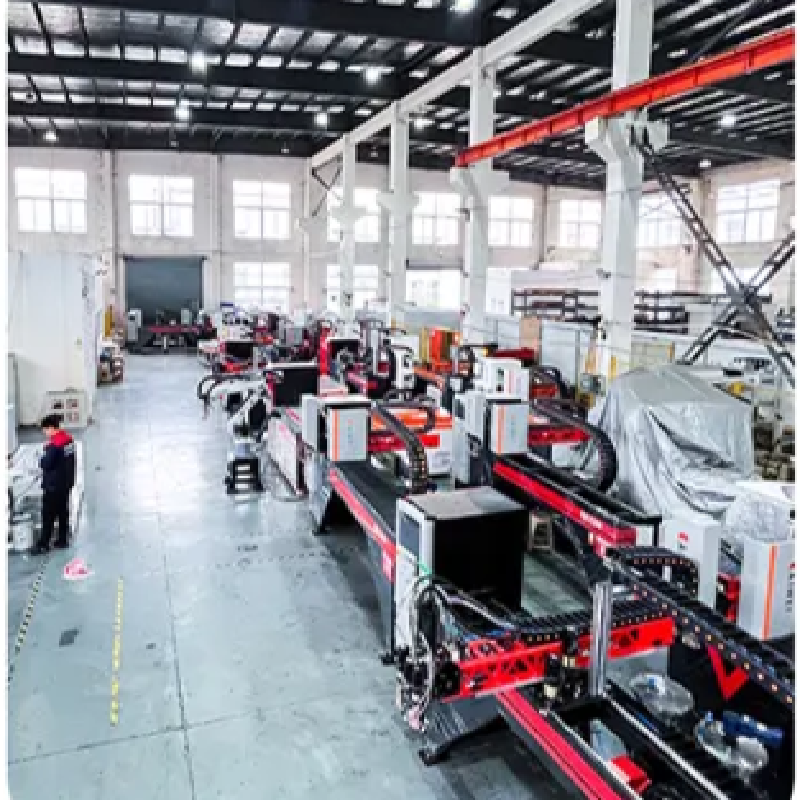
A hőszigetelési képesség elengedhetetlen a hűtőszekrények, vízmelegítók és fagyasztók például gyártásában. A poliuretánhab-szigetelés tartóssága közvetlenül összefügg az energiahatékonysággal és magával a termékkel, valamint a működtetési költségek is közvetlenül érintettek. Az optimális hőszigetelés biztosítása érdekében fontos a magasnyomású poliuretánhab-beöntő gép paramétereinek pontos szabályozása. A KAIWEI Technology Group több mint 20 éves tapasztalattal rendelkezik az intelligens tömítési és adagolóberendezések területén. KAIWEI Technology Group tudja, milyen fontos a paraméterek finomhangolása a legjobb hőszigetelési eredmények eléréséhez. Az alábbiak a legfontosabb paraméterek és azok hatása a hőszigetelést használó háztartási készülékekre.
1. Beöntési nyomás: az egyenletes habeloszlás mögött álló erő
A nagynyomású poliuretán hab beöntésének egyik legfontosabb paramétere a beöntési nyomás. Ez tükrözi a habanyag kavitásba juttatásának képességét, valamint a hab egyenletes eloszlását a készülék hőszigetelési térfogatában. A háztartási készülékek hőszigetelésének tipikus beöntési nyomása 10–20 MPa. Ezek a nyomásértékek optimálisan porlasztják és keverik a poliuretánt, és egyenletes habsűrűséget eredményeznek a kavitásban.
Ha a nyomás nem elegendő, akkor a üreg nem töltődik ki teljesen, és hőhidak alakulhatnak ki, amelyek hátrányosan befolyásolják a hőszigetelési teljesítményt. Ha azonban a nyomás túl magas lesz, anyagkifolyást vagy a készülék burkolatának sérülését okozhatja. Felszerelésünk pontos szabályozásával a hab egyenletesen eloszlik az üregben minden irányban, és a lehető legteljesebb mértékben kitölti az üreget, így a hőszigetelési hatás a lehető legmagasabb szinten érhető el Kaiwei .
2. Az anyag hőmérséklete: a megfelelő reakciókinetika biztosítása
A poliuretán összetevők hőmérséklete nagy jelentőséggel bír a habképződési reakcióban, különösen az izocianát (A összetevő) és a poliol (B összetevő) hőmérséklete. Az anyag hőmérséklete közvetlenül befolyásolja a viszkozitást, a reaktivitást és a habcella szerkezetet. A legjobb hőszigetelési hatás 25 °C és 45 °C közötti anyaghőmérséklet mellett érhető el.
A túl lassú reakciók alacsony hőmérsékleten hiányos duzzadáshoz és a hab sűrűségének növekedéséhez vezetnek, ami csökkenti a hőszigetelés hatékonyságát. Ha a hőmérséklet túl magas, a reakciósebesség túl gyors lesz, ami a hab összeomlásához vagy egyenlőtlen méretű cellák kialakulásához vezethet. A Kaiwei által gyártott nagynyomású befecskendező gépek kifinomult hőmérséklet-szabályozó rendszerrel vannak felszerelve, így a hőmérséklet ±2 °C-os pontossággal tartható, és az anyag tulajdonságai valamint a reakciókinetika állandók maradnak.
3. Forma- és üreghőmérséklet: a hab áramlásának és tapadásának optimalizálása
A hab áramlása, kitágulása és tapadása az eszköz vagy a forma üregének belső felületéhez nagymértékben függ a forma vagy az üreg hőmérsékletétől. A háztartási készülékek hőszigetelésénél általában 35 °C és 80 °C közötti hőmérsékletre melegítik fel a formát a hab öntése előtt, hogy biztosítsák a hab egyenletes áramlását és jó tapadását a formához. Az üreg előmelegítése minimalizálja a befecskendezett hab és a felületek közötti hőmérsékletkülönbséget, ezzel csökkentve a korai zsugorodás vagy egyenetlen kitágulás kockázatát.
Amikor az üreg hőmérsékletét megfelelő szinten tartják, a hab egyenletes sejtszerkezetet alakít ki, így nyújtja a legnagyobb hőszigetelő képességet (R-értéket). Emellett jó tapadást biztosít a készülék burkolatához, megakadályozza a rétegek leválását és a hőszigetelő tulajdonság elvesztését. Pontos előmelegítés és hőmérséklet-szabályozás érhető el integrált fűtési rendszereinkben Kaiwei ,hogy a szigetelés minősége a gyártás során is változatlan maradjon.
4. A befecskendezési áramlási sebesség és a kimenet: a sebesség és a minőség kiegyensúlyozása
A dobozba befecskendezett hab mennyisége és a termelt hab mennyisége egyaránt befolyásolja a doboz feltöltésének sebességét és a hab tágulásának egyenletességét a dobozban. Háztartási készülékek hőszigetelésénél a befecskendezett mennyiséget úgy kell optimalizálni, hogy a hőszigetelés teljesen kitöltse a teret, és ne maradjon rés vagy üres tér, ugyanakkor a nyomás ne legyen túl magas. A tipikus befecskendezési tartomány 1–4 gramm/másodperc, a nagyobb dobozoknál magasabb értékeket alkalmaznak.
Egy szabályozott befecskendezési sebesség minimalizálja az áramlási zavarokat és a levegőbefogódást (üregeket), amelyek csökkenthetik a hőszigetelés hatékonyságát. Emellett lehetővé teszi a hab egyenletes tágulását a kívánt sűrűség eléréséhez, amely általában 30–80 kg/m³ között van, és jó hőszigetelést biztosít. Kaiwei 's berendezése áramlási sebesség-szabályozó funkcióval és nagy pontosságú szivattyúkkal van felszerelve, amelyek ismételhető pontosságot garantálnak ±1% (tömegmérés szerint) és biztosítják a kimeneti konzisztenciát.
Összefoglalás
A nagynyomású poliuretánhab-berendezések hőszigetelési potenciáljának maximalizálásának kulcsa a paraméterek finomhangolása. A szabályozott befecskendezési nyomás, az anyag hőmérséklete, az öntőforma hőmérséklete és a befecskendezési sebesség egyenletes habsűrűséget, optimális hőállást és hosszú élettartamú hőszigetelési tulajdonságokat biztosítanak, így a gyártók a lehető legjobb eredményeket érhetik el. A használt berendezéseinket úgy tervezték, hogy pontos vezérlést nyújtsanak minden fontos folyamatparaméterhez, és CE-, ATEX- és ISO 9001:2015-s tanúsítvánnyal rendelkeznek, mint biztonságos és megbízható választás a KAIWEI Technology Group . Csatlakozzon hozzánk, és érje el, hogy folyamatai a lehető legjobban működjenek optimalizált hőszigeteléssel, javítva a háztartási készülékek energiatakarékosságát.
Tartalomjegyzék
- 1. Beöntési nyomás: az egyenletes habeloszlás mögött álló erő
- 2. Az anyag hőmérséklete: a megfelelő reakciókinetika biztosítása
- 3. Forma- és üreghőmérséklet: a hab áramlásának és tapadásának optimalizálása
- 4. A befecskendezési áramlási sebesség és a kimenet: a sebesség és a minőség kiegyensúlyozása
- Összefoglalás





