 EN

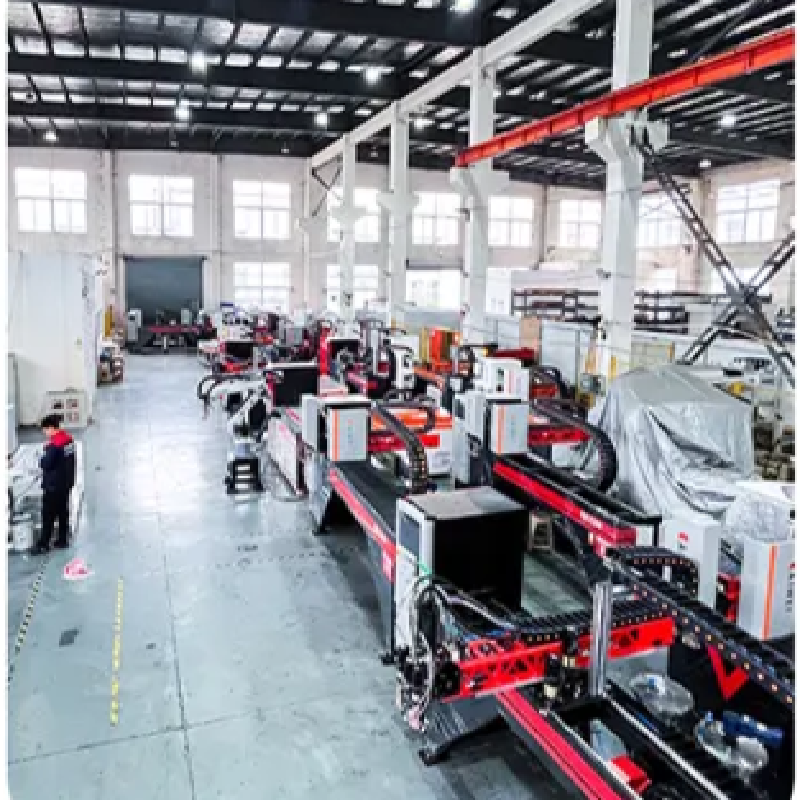
Capacitatea de izolare este esențială în producția electrocasnicelor, cum ar fi frigiderele, încălzitoarele de apă și congelatoarele. Durabilitatea izolației din spumă de poliuretan este direct legată de eficiența energetică și de produsul în sine, iar costurile de funcționare sunt, de asemenea, direct afectate. Pentru a asigura o izolare optimă, este important să se controleze cu precizie parametrii mașinii de injectare a spumei de poliuretan la presiune înaltă. Cu peste 20 de ani de experiență în echipamente inteligente de etanșare și dozare, KAIWEI Technology Group ştie cât de important este să se regleze parametrii pentru a obţine cele mai bune rezultate în domeniul izolării. Mai jos sunt cei mai importanţi parametri şi modul în care aceştia influenţează electrocasnicele care utilizează izolare.
1. Presiunea de injectare: Forţa din spatele distribuţiei constante a spumei
Unul dintre cei mai importanţi parametri ai injectării spumei de poliuretan la înaltă presiune este presiunea de injectare. Aceasta reflectă capacitatea de a împinge materialul spumos în cavitate şi uniformitatea distribuţiei spumei în volumul de izolare al electrocasnicului. Presiunea normală de injectare pentru izolarea electrocasnicelor este de 10–20 MPa. Aceste presiuni asigură o atomizare şi o amestecare optime a poliuretanului şi produc o densitate uniformă a spumei în cavitate.
Dacă presiunea nu este suficientă, cavitatea s-ar putea să nu fie umplută în totalitate, iar podurile termice ar putea apărea, ceea ce va afecta negativ performanța izolării. Dacă presiunea devine însă prea mare, aceasta ar putea provoca scurgeri de material sau deteriorarea carcasei aparatului. Prin controlul precis al echipamentului nostru, spuma din cavitate se distribuie uniform în toate direcțiile și poate umple cavitatea cât mai complet posibil, astfel încât efectul de izolare termică să fie cât mai ridicat la Kaiwei .
2. Temperatura materialului: Asigurarea cineticii reacției corespunzătoare
Temperatura componentelor poliuretanului este de o importanță deosebită în reacția de spumare, în special temperatura izocianatului (componenta A) și a poliolului (componenta B). Vâscozitatea, reactivitatea și structura celulelor spumei vor fi influențate direct de temperatura materialului. Cel mai bun efect de izolare se obține menținând acest material la o temperatură cuprinsă între 25 °C și 45 °C.
Reacțiile prea lente la temperaturi scăzute duc la o expansiune incompletă și la o creștere a densității spumei, ceea ce reduce eficiența izolării. Dacă temperatura este prea ridicată, viteza reacției va fi excesiv de mare, ceea ce poate duce la colapsul spumei sau la celule de dimensiuni neuniforme. Mașinile de injectare la presiune înaltă fabricate de Kaiwei sunt echipate cu un sistem sofisticat de control al temperaturii; aceasta poate fi menținută în limitele ±2°C, iar proprietățile materialelor și cinetica reacției rămân constante.
3. Temperatura matriței și a cavității: optimizarea curgerii spumei și a aderentei
Curgerea, expansiunea și aderența spumei la interiorul cavității aparatului sau a matriței depind foarte mult de temperatura matriței sau a cavității. În cazul izolării electrocasnicelor, temperatura matriței este, în general, ridicată la 35°C–80°C înainte de turnarea spumei, pentru a asigura o curgere uniformă a spumei și o aderență bună între aceasta și matriță. Încălzirea prealabilă a cavității va minimiza diferența de temperatură dintre spuma injectată și suprafețe, reducând riscul gelificării premature sau al unei expansiuni neuniforme.
Când temperatura cavității este menținută la nivelul corespunzător, spuma va avea o structură celulară uniformă, oferind cea mai mare rezistență termică (valoare R). De asemenea, asigură o aderență bună cu carcasa electrocasnicului și evită delaminarea și pierderea proprietăților izolante. Încălzirea precisă în prealabil și menținerea temperaturii sunt posibile în sistemele noastre integrate de încălzire la Kaiwei ,astfel încât calitatea izolației să rămână aceeași pe durata producției.
4. Debitul de injectare și debitul de ieșire: echilibrarea vitezei și calității
Cantitatea de spumă injectată în cavitate și cantitatea de spumă produsă influențează atât viteza de umplere a cavității, cât și uniformitatea expansiunii spumei în interiorul cavității. În cazul izolației pentru electrocasnice, cantitatea de spumă injectată trebuie optimizată pentru a umple complet izolația, fără a lăsa spații libere, iar presiunea nu trebuie să fie prea ridicată. De obicei, debitul de injectare variază între 1 și 4 grame pe secundă, fiind utilizate debite mai mari pentru cavități mai mari.
Un debit de injectare controlat va minimiza turbulența și întreruperea aerului (goluri) care pot duce la o scădere a eficienței izolației. De asemenea, permite spumei să se extindă uniform, pentru a obține densitatea dorită, în general între 30 și 80 kg/m³, necesară pentru o bună izolare termică. Kaiwei echipamentul 's este echipat cu funcția de control al debitului și cu pompe de înaltă precizie, care asigură o acuratețe reproductibilă de ±1% (test de masă) și garantează consistența debitului de ieșire.
Concluzie
Cheia maximizării potențialului de izolare al mașinilor de injectare a spumei de poliuretan la înaltă presiune constă în ajustarea parametrilor. Presiunea controlată de injectare, temperatura materialului, temperatura matriței și viteza de injectare asigură o densitate uniformă a spumei, o rezistență termică optimă și proprietăți de izolare durabile, garantând producătorilor cele mai bune rezultate posibile. Echipamentele pe care le folosim au fost concepute astfel încât să ofere un control precis pentru toți parametrii importanți ai procesului și sunt certificate CE, ATEX și ISO 9001:2015 ca fiind o alegere sigură și fiabilă la KAIWEI Technology Group . Alăturați-vă nouă și faceți ca procesele dumneavoastră să funcționeze la performanța maximă, cu izolații optimizate, și îmbunătățiți eficiența energetică a electrocasnicelor.
Cuprins
- 1. Presiunea de injectare: Forţa din spatele distribuţiei constante a spumei
- 2. Temperatura materialului: Asigurarea cineticii reacției corespunzătoare
- 3. Temperatura matriței și a cavității: optimizarea curgerii spumei și a aderentei
- 4. Debitul de injectare și debitul de ieșire: echilibrarea vitezei și calității
- Concluzie





