 EN

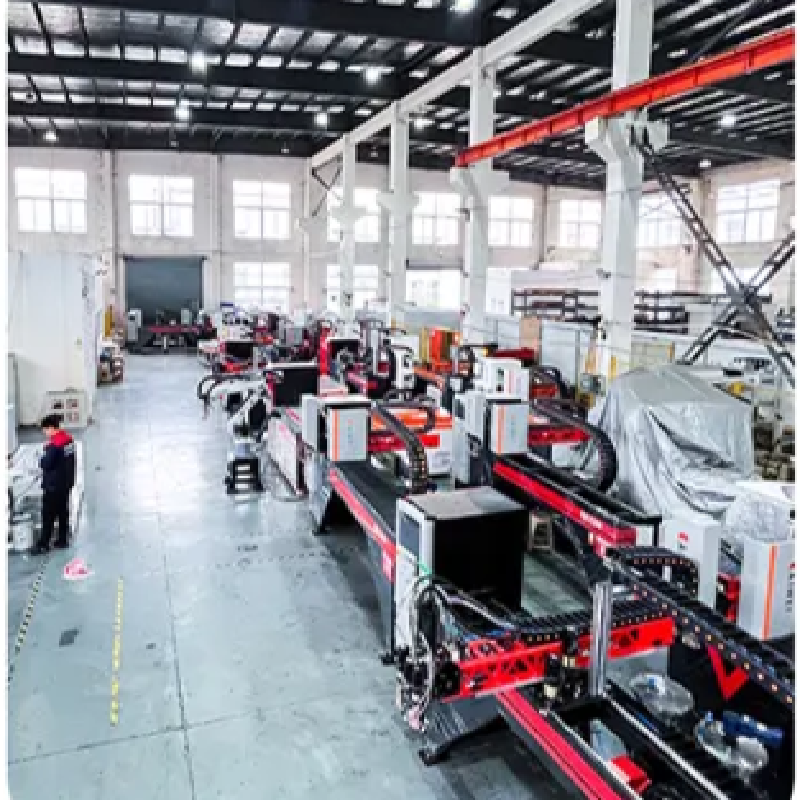
Buzdolapları, su ısıtıcıları ve dondurucular gibi ev aletlerinin üretiminde izolasyon yeteneği hayati öneme sahiptir. Poliüretan köpük izolasyonun dayanıklılığı, enerji verimliliği ile ürünün kendisiyle doğrudan ilişkilidir; ayrıca işletme maliyetleri de doğrudan etkilenir. Optimal izolasyonu sağlamak için yüksek basınçlı poliüretan köpük enjeksiyon makinesinin parametrelerini doğru şekilde kontrol etmek önemlidir. Akıllı sızdırmazlık ve dolum ekipmanları alanında 20 yıldan fazla deneyime sahip olarak, KAIWEI Teknoloji Grubu en iyi yalıtım sonuçlarını elde etmek için parametreleri ince ayarlamak ne kadar önemli olduğunu bilir. Aşağıda, yalıtım kullanan ev aletlerini etkileyen en önemli parametreler ve bunların etkileri yer almaktadır.
1. Enjeksiyon Basıncı: Tutarsız Köpük Dağıtımı İçin Güç Kaynağı
Yüksek basınçlı poliüretan köpük enjeksiyonunun en önemli parametrelerinden biri enjeksiyon basıncıdır. Bu, köpük malzemesini boşluğa itme yeteneğini ve yalıtım hacmindeki köpüğün dağılımının eşitliğini yansıtır. Ev aletlerindeki yalıtım için normal enjeksiyon basıncı 10 ila 20 MPa arasındadır. Bu basınçlar, poliüretanı optimal şekilde atomize eder ve karıştırır; ayrıca boşlukta eşit köpük yoğunluğu oluşturur.
Yeterli basınç yoksa, boşluk tam olarak doldurulamaz ve yalıtım performansını olumsuz etkileyen termal köprüler oluşabilir. Ancak basınç çok yüksek olursa malzemenin sızmasına veya cihaz kabuğuna zarar verilmesine neden olabilir. Ekipmanımızın hassas kontrolü sayesinde, boşluktaki köpük tüm yönlerde eşit şekilde dağılır ve mümkün olduğunca tam olarak doldurulur; böylece termal yalıtım etkisi en yüksek seviyeye ulaşır. Kaiwei .
2. Malzeme Sıcaklığı: Uygun Reaksiyon Kinetiğini Sağlamak
Polüretan bileşenlerinin sıcaklığı, özellikle izosiyanat (A bileşeni) ve poliol (B bileşeni) ile yapılan köpürme reaksiyonunda büyük önem taşır. Malzemenin viskozitesi, reaktivitesi ve köpük hücre yapısı doğrudan malzeme sıcaklığından etkilenir. En iyi yalıtım etkisi, bu malzemenin 25°C ile 45°C arasında tutulmasıyla sağlanır.
Düşük sıcaklıklarda çok yavaş gerçekleşen reaksiyonlar, köpüğün tam olarak genişlemesini engeller ve köpük yoğunluğunu artırarak yalıtım verimini düşürür. Sıcaklık çok yüksekse reaksiyon hızı da çok artar; bu durum köpüğün çökmesine veya eşit olmayan hücre boyutlarına neden olabilir. Tarafından üretilen yüksek basınçlı enjeksiyon makineleri Kaiwei gelişmiş bir sıcaklık kontrol sistemiyle donatılmıştır; sıcaklık ±2°C aralığında sabit tutulabilir ve malzeme özellikleri ile reaksiyon kinetiği tutarlı kalır.
3. Kalıp ve Boşluk Sıcaklığı: Köpük Akışını ve Yapışmayı Optimize Etme
Köpüğün akışı, genişlemesi ve cihazın veya kalıbın iç boşluğuna yapışması, kalıbın veya boşluğun sıcaklığına çok bağlıdır. Ev aletleri yalıtımı durumunda, köpüğün eşit şekilde akmasını ve kalıpla iyi bir bağ oluşturmasını sağlamak amacıyla genellikle köpük dökülmeden önce kalıp sıcaklığı 35°C ile 80°C arasına çıkarılır. Boşluğun önceden ısıtılması, enjekte edilen köpük ile yüzeyler arasındaki sıcaklık farkını en aza indirir ve erken jelleşme veya düzensiz genişleme riskini azaltır.
Boşluk sıcaklığı doğru seviyede tutulduğunda köpük, en yüksek termal direnci (R-değeri) sağlayan düzgün hücre yapısına sahip olur. Aynı zamanda cihaz kabuğuyla iyi bir bağ sağlar ve delaminasyonu ile yalıtım özelliğinin kaybolmasını önler. Hassas ön ısıtma ve sıcaklık kontrolü, entegre ısıtma sistemlerimizde Kaiwei ,yalıtım kalitesinin üretim süreci boyunca aynı kalması için.
4. Enjeksiyon Akış Hızı ve Çıktı: Hız ile Kalite Arasında Denge
Kaviteye enjekte edilen köpük miktarı ile üretilen köpük miktarı, hem kavitenin doldurulma hızını hem de kavitedeki köpük genişlemesinin homojenliğini etkiler. Ev aletleri yalıtımı durumunda, yalıtımın tamamen dolması için enjeksiyon miktarının optimize edilmesi gerekir; bu işlem sırasında boşluk bırakılmamalı ya da basınç çok yüksek olmamalıdır. Tipik enjeksiyon aralığı saniyede 1 ila 4 gram arasındadır; daha büyük kaviteler için daha yüksek oranlar kullanılır.
Kontrollü bir enjeksiyon hızı, yalıtım verimliliğini azaltabilen türbülansı ve hava tutulmasını (boşlukları) en aza indirir. Aynı zamanda köpüğün istenen yoğunluğa — genellikle iyi termal yalıtım için gereken 30 ila 80 kg/m³ aralığında — eşit şekilde genişlemesini sağlar. Kaiwei 's ekipmanı, akış hızı kontrol fonksiyonu ve yüksek hassasiyetli pompalarla donatılmıştır; bu özellikler, tekrarlanabilir doğruluğu ±1% (ağırlık testi) seviyesinde garanti eder ve çıktı tutarlılığını sağlar.
Sonuç
Yüksek basınçlı poliüretan köpük enjeksiyon makinelerinin yalıtım potansiyelini maksimize etmenin anahtarı, parametre ayarlaması olacaktır. Kontrollü enjeksiyon basıncı, malzeme sıcaklığı, kalıp sıcaklığı ve enjeksiyon hızı, eşit köpük yoğunluğunu, optimal termal direnci ve uzun ömürlü yalıtım özelliklerini sağlar; böylece üreticilere mümkün olan en iyi sonuçları garanti eder. Kullandığımız ekipman, tüm önemli süreç parametreleri için kesin kontrol sunacak şekilde tasarlanmıştır ve güvenli ve güvenilir bir seçim olarak CE, ATEX ve ISO 9001:2015 sertifikalarına sahiptir. KAIWEI Teknoloji Grubu bize katılın ve yalıtımı optimize ederek süreçlerinizi en iyi düzeyde çalıştırın; ev aletlerinin enerji verimliliğini artırın.





