 EN

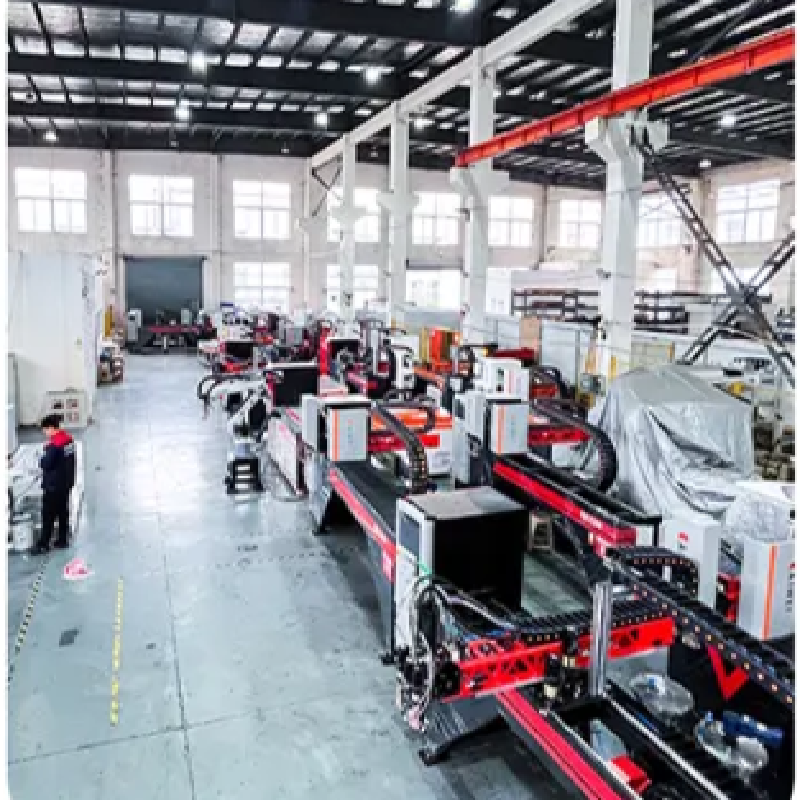
Способноста за изолација е клучна при производството на домаќински апарати како што се фрижидерите, бојлерите и фризерите. Доброквалитетноста на полиуретанската пена за изолација директно влијае врз нејзината енергетска ефикасност, трајноста на самиот производ и трошоците за експлоатација. За да се осигура оптимална изолација, клучно е прецизното контролирање на параметрите на машината за инјекција на полиуретански пена под висок притисок. Со повеќе од 20 години искуство во областа на интелигентните машини за запечатување и дозирање, KAIWEI Technology Group знае колку е важно да се точни параметрите за постигнување на најдобри резултати во изолацијата. Подолу се најважните параметри и како тие влијаат врз домашните апарати кои користат изолација.
1. Притисок на инжекција: Силата зад конзистентното распределување на пената
Еден од најважните параметри при инжектирањето на полиуретанска пена под висок притисок е притисокот на инжекција. Тој го одразува способноста да се потисне материјалот на пената во шуплината и униформноста на распределбата на пената во изолациониот волумен на апаратот. Нормалниот притисок на инжекција за изолација на домашни апарати е од 10 до 20 MPa. Овие притисоци оптимално ја атомизираат и мешаат полиуретанската смес и произведуваат еднаква густина на пената во шуплината.
Ако притисокот не е доволен, шуплината може да не се наполни целосно и можат да се формираат топлински мостови, што неблагопријатно ќе влијае врз изолационите перформанси. Ако притисокот стане премногу висок, пак, тоа може да предизвика протекување на материјалите или оштетување на корпусот на уредот. Со прецизната контрола на нашата опрема, пената во шуплината може да се распределува рамномерно во сите насоки и да ја наполни шуплината колку што е можно повеќе, така што топлинската изолација ќе биде максимална. Kaiwei .
2. ТемПЕРАТУРА НА МАТЕРИЈАЛОТ: ОСИГУРУВАЊЕ НА ПОДОБНИТЕ КИНЕТИЧКИ РЕАКЦИИ
Температурата на полиуретанските компоненти има големо значење за пенестата реакција, особено температурата на изоцијанатот (компонента А) и полиолот (компонента Б). Вискозитетот, реактивноста и структурата на пенестите ќелии директно зависат од температурата на материјалот. Најдобрите изолациони ефекти се постигнуваат кога материјалот ќе се одржува на температура од 25°C до 45°C.
Реакциите што се премногу бавни на ниски температури доведуваат до неполно ширење и зголемена густина на пената, со што се намалува ефикасноста на изолацијата. Ако температурата е премногу висока, брзината на реакцијата ќе биде премногу голема, што може да предизвика колапс на пената или формирање на ќелии со неравни размери. Машините за инжекција под висок притисок произведени од Kaiwei се опремени со напреден систем за контрола на температурата, при што температурата може да се одржува во опсег од ±2°C, а својствата на материјалот и кинетиката на реакцијата остануваат конзистентни.
3. Температура на формата и шуплината: Оптимизација на текот на пената и адхезијата
Течноста, ширењето и прилепувањето на пената кон внатрешноста на шуплината на апаратот или формата многу зависат од температурата на формата или шуплината. Во случај на изолација на домаќински апарати, температурата на формата обично се зголемува на 35°C до 80°C пред леењето на пената за да се осигура еднородно текување на пената и добро врзување помеѓу неа и формата. Прегревањето на шуплината ќе го намали температурниот разлик помеѓу инжектираната пена и површините, со што ќе се намали ризикот од прерано загелување или неравномерно ширење.
Кога температурата на шуплината се одржува на соодветно ниво, пената ќе има еднородна ќелиска структура за да обезбеди најголем отпор на топлината (R-вредност). Исто така, обезбедува добро врзување со надворешниот дел на апаратот и спречува одвојување на слоевите и губење на изолационите својства. Точното прегревање и одржување на температурата е можно со нашите интегрирани системи за загревање на Kaiwei ,за да квалитетот на изолацијата остане исти во текот на производството.
4. Брзина на вбризгување и излез: Балансирање на брзината и квалитетот
Количината пена што се вбризгува во шуплината и количината произведена пена влијаат врз брзината на полнење на шуплината и еднаквоста на ширењето на пената во шуплината. Во случај на изолација за домаќински уреди, количината на вбризгување мора да биде оптимизирана за целосно полнење на изолацијата без оставање на празнини, а притисокот не смее да биде премногу висок. Типичниот опсег на вбризгување е од 1 до 4 грама по секунда, при што повисоките стапки се користат за поголеми шуплини.
Контролираната брзина на вбризгување ќе минимизира турбуленцијата и заробувањето на воздух (празнини), што може да резултира со намалена ефикасност на изолацијата. Исто така, овозможува еднакво ширење на пената за постигнување на желената густина, обично помеѓу 30 и 80 kg/m³, што е потребно за добра термичка изолација. Kaiwei опремата на 's е опремена со функција за контрола на брзината на тек и високопрецизни пумпи кои гарантираат повторлива точност од ±1% (тежински тест) и гарантираат конзистентност на излезот.
Заклучок
Клучот за максимизирање на изолациониот потенцијал на машините за инјекција на полиуретански пена под висок притисок ќе биде тонирањето на параметрите. Контролираниот притисок на инјекција, температурата на материјалот, температурата на калапот и брзината на инјекција осигуруваат еднородна густина на пената, оптимална термичка отпорност и долготрајни изолациони својства, што гарантира на производителите најдобри можни резултати. Опремата што ја користиме е дизајнирана така што може да обезбеди точна контрола над сите важни параметри на процесот и е сертифицирана според CE, ATEX и ISO 9001:2015 како безбеден и доверлив избор за KAIWEI Technology Group . Приклучете се кон нас и овозможете вашите процеси да работат на најдобар начин со оптимизирани изолации и подобрете енергетската ефикасност на домашните апарати.
Содржина
- 1. Притисок на инжекција: Силата зад конзистентното распределување на пената
- 2. ТемПЕРАТУРА НА МАТЕРИЈАЛОТ: ОСИГУРУВАЊЕ НА ПОДОБНИТЕ КИНЕТИЧКИ РЕАКЦИИ
- 3. Температура на формата и шуплината: Оптимизација на текот на пената и адхезијата
- 4. Брзина на вбризгување и излез: Балансирање на брзината и квалитетот
- Заклучок





