EN
Cum uteris applicatione spumae, ut polyurethanum, necesse est uniformitatem in producto obtinere, quod plures variabiles regere oportet, inter quas pressionem adiustare. Si pressio nimis alta sit, mala mixtura fieri potest, cellulae inaequales, strigae, et deterior actio isolans. Si nimis parva sit, mixtura insufficiens erit et cellulae non plene implentur. Ut societas quae iam plus quam 20 annos in hac arte versatur, KAIWEI Technology Group bonam scientiam habet de optimizando pressionibus in systematibus obsignantibus et dispensantibus. Videamus quomodo adiustatio pressionis apta ad uniformitatem qualitatis spumae conducit.
1. Intellectus effectus pressionis super qualitatem spumae
Pressio effectum directum habet in perfectionem mixtionis et atomisationis duorum componentium chemicorum, isocyanati (pars A) et polyoli (pars B), cum sparguntur. Sub pressione parva, atomisatio insufficiens erit, quae maioras guttas, strigas aut discolorationes, et applicationem non-proportionalem producit; hoc unum componentem praedominantem facit. Spuma fortasse non bene solidescet, ad superficiem adhaerebit, et minorem aream operiet.
Ex altera parte, pressio nimis magna causat pulverizationem nimiam et resiliens, amissionem materiae, regulam pulverizationis imparem et deterioriationem rapidam instrumentorum quae regulam pulverizationis administrant. Quo maior pressio, eo maior productivitas; sed pro usu domestico, ambitus 1000–1200 PSI saepe optimus est, et pro usu commerciali, fortasse optabile est uti 1300–1500 PSI pro areis maioribus, ut productivitas maneat alta. Per aptam pressionis regulationem, cellulae spumae tenuis et homogeneae, diametro 150–300 micrometrorum, obtinentur, quae optimas proprietates insulandi thermici praebent.
2. Aequatio Pressionum Laterum A et B
Pro plurimis systematibus professionalibus spumae pulverizatae, necesse est ut pressio isocyanati et polyoli aequetur. Finis communis typicorum systematum est differentia inter utrumque latus non ultra 200 PSI. Machinae modernae duos manometros habent, qui ad utrumque latus connectuntur, ut aequatio utriusque lateris certificetur.
Si regulatio pressionis independens disponibilis est, leves adjustmentes forte necessariae sunt propter differentias in viscositate chemicorum utentium, praesertim cum formulatis speciale spumae et/vel ad temperaturas extremas. The Kaiwei apparatus pressionem aequilibratam garantit ab 1:1 usque ad 10:1 rationem cum accuratia repetibili ±1%, auxilio Germanicarum pompularum metiendarum BARMAG altissimae accurationis (series HT-320). Haec consistentiam et uniformitatem spumae garantit.
3. Procedurae calibrandi et probandi
Ad pressionem recte constituendam, necesse est methodus systematica ad machinarum pressionem constituendam et adjustandam. Processus recommendatus incipit sequendo pressionem processualem recommendatam a fabricante et formulam spumae (ab extremitate inferiori range recommendatae).
Evaluation of pattern of spray, color uniformity and initial curing can be done by conducting test spray over a disposable surface. Increments of the pressure are made until the optimum is reached. Cup tests are used to ensure correct mixing ratios before full-scale application, by collecting dispensed material to test correct color and consistency of the material. The test section should be sprayed to test for even rise, consistent cell structure and proper curing, and pressure gauges should be monitored during the spraying to make sure that the pressure is stable.
4. Environmental Factors and Ongoing Monitoring
The pressure requirements are greatly influenced by environmental conditions. The viscosity of materials is affected by changes in temperature; colder materials will need more pressure for a good flow and atomization, and hot materials will need less pressure to avoid overspray. Kaiwei apparatus providet systemata praecisionis ad temperaturam regendam, quae temperaturam chemicam intra ambitum ±2℃ servare possunt, etiam si temperatio ambientis variat.
Controllationes ordinariae accuratae manometri contra manometrum calibratum, inspectiones tuborum pro signis usus aut flexionum, et inspectiones componentium ut certificetur componentia pumpae in bono statu esse, adiuvant ut problemata pressionis ante quam qualitatem applicationis afficiant detegantur. Servitium post venditionem etiam summa prioritas est apud Kaiwei cum nostro miniprogrammato "Kai Yixue" et instructione in nostra fabrica, quod garantit ut apparatus vestri spumosi optime configuratus sit cum pressione recta pro omni opere, resultans in spuma uniformi semper.
Conclusio
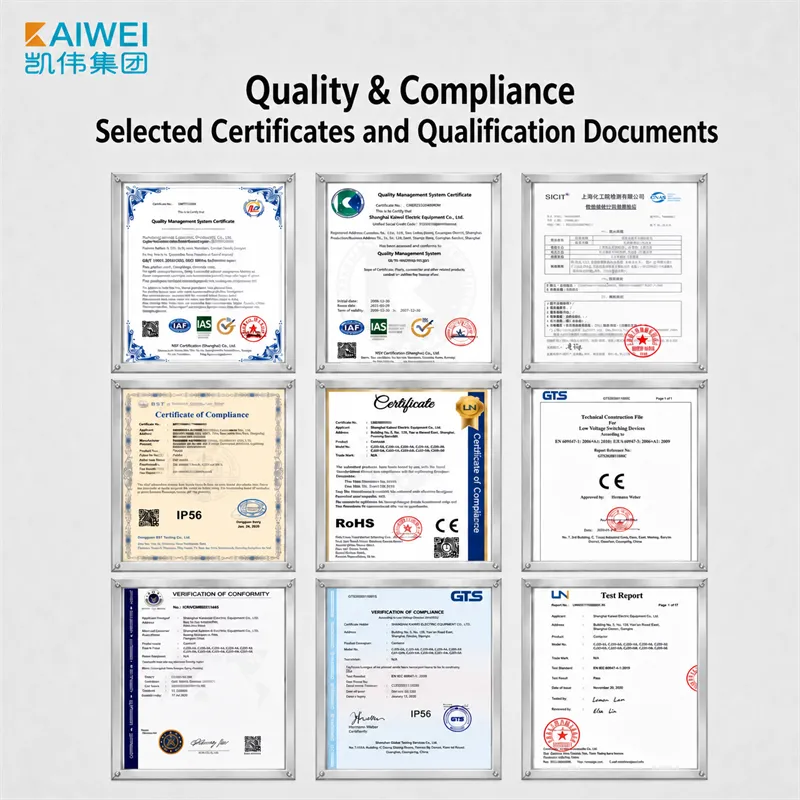
Pro applicaciones de pulverización de poliuretano, es imprescindible ajustar correctamente la presión para garantizar una calidad uniforme y óptima de la espuma. Conociendo el efecto de la presión, equilibrando las presiones en ambos lados de la espuma, realizando los procedimientos sistemáticos necesarios para la calibración y supervisando el entorno, los operadores pueden obtener siempre espuma de alta calidad con excelente aislamiento térmico mediante el proceso. El control preciso de la presión y la certificación internacional (CE, ATEX, ISO 9001:2015) de nuestros equipos garantizan resultados fiables y uniformes, en KAIWEI Technology Group .Colabore con nosotros para obtener las máquinas adecuadas y el conocimiento especializado necesarios para producir espuma de la mejor calidad.