 EN

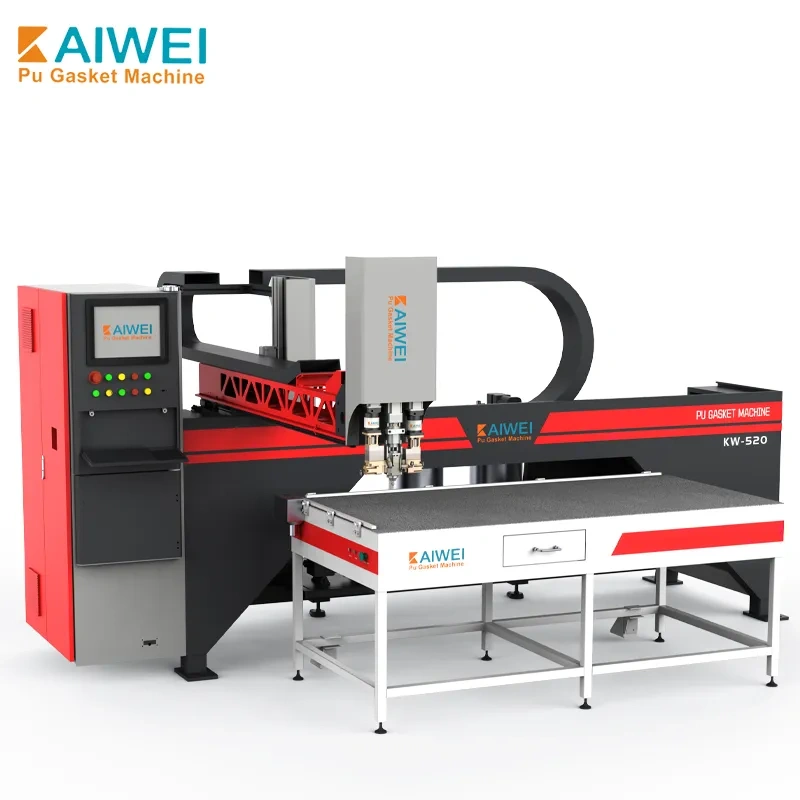
Од производството на електрични шкафови до автомобилски компоненти, дефектните уплотнителни ленти претставуваат значаен проблем што предизвикува отпадоци во производството, повторно обработување и неуспеси на теренот. Рачните техники за дозирање на уплотнителни ленти, како што се пресечени ленти од гума и рачно мешани пени, директно зголемуваат варијабилноста поврзана со процентот на дефекти. автоматски машини за запечатување со уплотнителни ленти ,кои користат технологија за формирање на гуменици од пена на местото (FIPFG), скоро ќе го променат сè тоа во корист на процес со прецизно контрола и повторлива примена. Намалувањето на грешките не е постепено, туку трансформативно.
Прецизно дозирање и мешање елиминираат варијабилноста на материјалот
Најчестата причина за дефект кај ПУ пена-затворач е дефектен процес на мешање на материјалите. Двокомпонентните полиуретански системи треба да имаат строг однос А:Б (обично помеѓу 1:1 и 10:1, во зависност од формулацијата). Рачното мешање секогаш води до грешки во односот, што влијае врз тврдоста, густината и карактеристиките на отврдување на пената. Точните мерни пумпи го отстрануваат овој фактор со автоматизирани системи. Традиционално, Бармаг мерните пумпи (користени во индустријални дозирачки уреди) потекнуваат претежно од Германија и се способни да испорачаат постојан дозен тек, па така осигуруваат точност на дозирањето на материјалот, дури и ако операторот нема искуство. Ова всушност значи дека секој затворач се произведува од иста состав на материјал и е затворач по затворач.
И комбинацијата на технологијата игра улога. Двокомпонентните работни системи кои вклучуваат многу реактивни материјали се прецизно хомогенизирани со користење на динамични системи за мешање пред да стигнат до млазницата за доставување. Ова помага да се реши проблемот со немешан или лошо мешаниот материјал, кој ќе предизвика меки точки, нема пенување или неуспех на прилеп. Автоматизираното мешање го зачувува материјалното својство во текот на целиот производствен тек и на тој начин ги елиминира стапките на дефекти поради грешки во мешањето близу 0. Автоматизираното мешање обезбедува материјалното својство да остане исто на почетокот и крајот на производствениот тек, со што автоматски се намалува скоро до ну
Компјутерски контролирани патеки за дистрибуција ги елиминираат геометриските грешки
Неконзистентни празнини, преклопувања, ширина на запската и скршени контури се втората група на типови на дефекти. Ручната примена бара операторот да го држи запечатувачкото парче стабилно со постојана брзина и на растојание од целото за запечатување; ова е тешко да се постигне, ако е можно, во 2-D и 3-D дизајни за запечатување. Оваа варијабилност се избегнува со користење на автоматизирани системи со ЦНЦ контролирани патеки за доставување.
Денешните напредни машина за запечатување на уплотните ленти се опремени со индустријален компјутер (IPC) контролен систем кој директно внесува CAD цртежи, најчесто преку USB порти со вградена AutoCAD функционалност за цртање. Машината е програмирана да следи строги патеки со точност од ±0,05 мм, што обично се смета за висока точност. Со оваа прецизност, уплотните ленти можат точно да се постават според нивната намена, со ширина (обично 6–30 мм) која останува конзистентна со текот на времето и со совршена врска помеѓу почетокот и крајот. Отворените места и рабовите кои настануваат на запечатувањето при рачно поставување се елиминираат, бидејќи тие создаваат главен дефектен пат во процесот, додека преклопувањето се контролира со програмирање.
Ова е клучна одлика за изработка на комплексни делови со високи толеранции. Затоа, за формирање на пена-затворачи на големи компоненти со висок однос на ширина и висина, производителите претходно морале да се справуваат со грешки во совпаѓањето и отпадоци, поради потребата од рачно исечување со шаблон. Со автоматизирана примена на FIPFG, сите овие рачни активности се избегнуваат, осигурувајќи највисоко ниво на квалитет на процесот.
Автоматизираното чистење спречува дефекти предизвикани од прекинување на контаминацијата
Често наведен извор на дефекти во производствен систем е прекинувањето на контаминацијата помеѓу различните производствени серии. Дефектните затворачи се создаваат поради регистрирана отвердена пена во мешалките, делумно отвердена пена во цевчињата и деградација на материјалот поради долготрајно оставање на вентилот отворен.
Стандардното индустријско чистење со вода е придружено со сушење со воздушно дувало. Резултатот од овој процес е: без употреба на растворувачи, автоматско функционирање во програмирано време и без натрупување на материјал што би можело да предизвика запчаеност на соплата, неравномерно дозирање и промени во својствата на материјалот. Циклусот на чистење може да се користи без учество на оператори, што резултира со постојана чистота дури и при менување на смени, паузи или кога операторот не е сосредоточен. Ова очигледно е важно за производствени линии каде што промените на температурата влијаат врз реактивноста на материјалите што се обработуваат; со чисти и постојани површини, деградацијата на материјалот не би требало да предизвика контаминација на подоцнежните серии.
При производство во големи количини, способноста да се одржува чиста и подготвена главата за мешање за долги серии е директно поврзана со способноста да се ограничи бројот на дефекти, бидејќи материјалот што се користи за производство на секоја уплотнителна лента е нов и во добро состојба. Не само што не се користат раствори за испирање, туку нема хемиски остатоци од процесот на испирање со вода кои ќе влијаат врз следната адхезија на уплотнителните ленти.
Бидејќи тоа вклучува, како посебна фаза, детекција на дефекти во моментот кога се случуваат, ова бара напредни системи за надзор и контрола на процесот.
Автоматските системи ги откриваат дефектите во текот на нивното појавување, како и ги спречуваат. Современата опрема за FIPFG располага со широки механизми за контрола на квалитетот и производството, што овозможува откривање на производи кои не се во согласност со спецификациите без потреба од рачни проверки на квалитетот. Единиците за контрола на температурата ги регулираат температурите на контейнерите со материјали, како и на доводните линии, за да се одржи еднаква вискозност на материјалот во секоја ситуација, отстранувајќи уште еден фактор кој често предизвикува проблеми при рачните процеси.
Некои автоматизирани системи вклучуваат инспекциски станици засновани на камери на производствената линија. Многу добра контрола на битовите за несоодветни делови, кои автоматски се сортираат, и одобрени компоненти кои продолжуваат без рачно вмешаност. Интегрираната инспекција ќе го спречи застојот во инспекцијата и ќе ги спречи дефектните уплотнителни прстени да завршат во подолни процеси или кај крајните потрошувачи. Ова моментална идентификација на дефекти не само што намалува отпадот, туку и го заштитува репутацијата на производителот и гарантира дека неговите производи стигнуваат до потрошувачите како сертифицирано квалитетни.
Резултатите од прецизно мерење, компјутерско контролирано дозирање, автоматизирано чистење и инспекција во реално време се значајни. Рачното нанесување на уплотнителни ленти може да има висок процент на дефекти, што е потрошувачко по труд и затоа бара значителна повторна обработка, додека автоматизираните FIPFG системи обезбедуваат квалитет кој е конзистентен, повторлив и може да спести до 90% од производствените трошоци во споредба со рачното нанесување на уплотнителни ленти. Повратот на инвестицијата со автоматски машини за запечатување со уплотнителни ленти не е само заштеда на трошоци — туку и за надежноста на производите кои се испраќаат на теренот за индустрии кои бараше доверливо запечатување, како што се електрични шкафови, автомобилски делови, филтри и куќишта.





