 EN

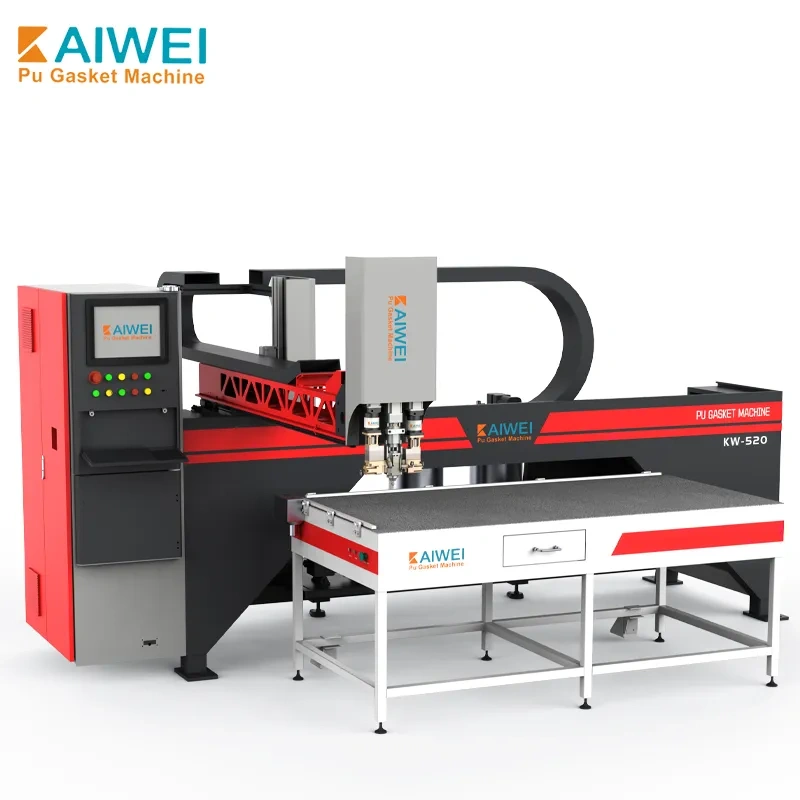
Від виробництва електричних шаф до автокомпонентів — браковані прокладки є серйозною проблемою, що призводить до відходів у виробництві, необхідності переделки та відмов у експлуатації. Ручні методи дозування прокладок, такі як попередньо нарізані смужки гуми та ручне змішування пінопластів, безпосередньо збільшують різноманітність процесу, що пов’язана з рівнем браку. автоматичні машини для герметизації ущільнювачів ,які використовують технологію пінопластового ущільнення з формуванням на місці (FIPFG), збираються змінити все це на користь точного керованого та повторюваного процесу. Зниження кількості несправностей — це не поступовий, а трансформаційний процес.
Точне дозування та змішування усувають варіативність матеріалу
Найпоширенішою причиною дефекту уретанової пінної прокладки є несправний процес змішування матеріалів. Двохкомпонентні поліуретанові системи повинні мати строге співвідношення компонентів A до B (зазвичай від 1:1 до 10:1 залежно від формули). Ручне змішування завжди призводить до помилок у співвідношенні, що впливає на твердість, щільність та характеристики затвердіння піни. Точні дозувальні насоси усувають цю змінну, виконуючи автоматизоване дозування. Традиційно дозувальні насоси Barmag (використовуються в промисловому дозувальному обладнанні) переважно німецького походження й забезпечують стабільну дозу подачі, що гарантує точність дозування матеріалу навіть за умови недосвідченості оператора. Це означає, що кожна прокладка виготовлюється з однакового складу матеріалу — прокладка за прокладкою.
Комбінація технологій також має значення. Двокомпонентні робочі системи, що містять дуже реактивні матеріали, точно гомогенізуються за допомогою динамічних змішувальних систем перед надходженням до дозувального сопла. Це допомагає вирішити проблему незмішаних або погано змішаних матеріалів, які призводять до м’яких ділянок, відсутності пінення або втрати адгезії. Автоматизоване змішування зберігає властивості матеріалу протягом усього виробничого циклу й таким чином зводить до майже нуля кількість браку через помилки змішування. Автоматизоване змішування забезпечує сталість властивостей матеріалу на початку та в кінці виробничого циклу, автоматично зменшуючи до майже нуля кількість браку, спричиненого помилками змішування.
Комп’ютерне керування траєкторіями дозування усуває геометричні помилки
Несумісні зазори, перекриття, ширина ущільнювального матеріалу та порушені контури — це друга група типів дефектів. Ручне нанесення вимагає, щоб оператор утримував ущільнювальний елемент стабільно з постійною швидкістю й на постійній відстані від поверхні ущільнення; досягти цього важко, а в разі двовимірних і тривимірних конструкцій ущільнення — взагалі неможливо. Цю змінність усувають за допомогою автоматизованих систем із траєкторіями дозування, керованими ЧПК.
Сучасні передові машини для герметизації прокладок оснащені промисловими комп’ютерами (IPC) із системою керування, яка безпосередньо імпортує креслення CAD, зазвичай через USB-порти з вбудованою функцією AutoCAD. Машину програмують так, щоб вона рухалася строго по заданих траєкторіях із точністю ±0,05 мм, що вважається високою точністю. Завдяки цій точності прокладки встановлюють точно так, як це передбачено проектом: ширина (зазвичай 6–30 мм) залишається стабільною протягом усього часу, а початок і кінець герметизації ідеально узгоджені. Відсутність розривів і нерівностей на ущільненні, що виникають під час ручного монтажу, усуває основний дефектний шлях у процесі завдяки програмуванню контролюваного перекриття.
Це ключова особливість для виготовлення складних деталей із високою точністю. Тож раніше виробники при формуванні пінопластових ущільнень великих компонентів із високим співвідношенням ширини до висоти змушені були стикатися з помилками підгонки та відходами через необхідність ручного вирізання штампом. З автоматизованою технологією FIPFG усі ці ручні операції усуваються, що забезпечує найвищий рівень якості процесу.
Автоматичне очищення запобігає дефектам через перехресне забруднення
Одним із найпоширеніших джерел дефектів у виробничій системі є перехресне забруднення між виробничими циклами. Дефектні прокладки виникають через зафіксований затверділий пінопласт у змішувальних головках, частково затверділий пінопласт у соплах та деградацію матеріалу під час тривалого перебування клапана у відкритому стані. Цю проблему вирішують автоматичні ущільнювальні машини з вбудованими механізмами очищення.
Стандартне у галузі очищення водою супроводжується сушінням струменем повітря. Результат цього процесу: відсутність використання розчинників, автоматична робота в запрограмований час та відсутність накопичення матеріалу, що може призвести до засмічення сопел, нерівномірного дозування й зміни властивостей матеріалу. Цикл очищення можна виконувати без участі операторів, забезпечуючи стабільну чистоту навіть під час змін, перерв або коли оператор не зосереджений. Очевидно, це важливо для виробничих ліній, де зміни температури впливають на реактивність оброблюваних матеріалів; завдяки чистим і стабільним зонам деградація матеріалу не повинна призводити до забруднення подальших партій.
У умовах масового виробництва здатність підтримувати чистоту голівки для змішування й готовність її до тривалих циклів безпосередньо пов’язана зі здатністю мінімізувати кількість дефектів, оскільки матеріал, що використовується для виготовлення кожного ущільнення, є новим і перебуває в гарному стані. Розчинники не використовуються для промивання, а також відсутні хімічні залишки від процесу промивання водою, які могли б вплинути на подальшу адгезію ущільнень.
Оскільки цей процес передбачає виявлення дефектів у реальному часі як єдиний етап, він вимагає передових систем моніторингу та контролю процесу.
Автоматичні системи виявляють дефекти у процесі їх виникнення, а також запобігають їх виникненню. Сучасне обладнання FIPFG має розгалужені механізми контролю якості та виробництва, що дозволяє виявляти продукцію, яка не відповідає вимогам, без необхідності ручного контролю якості. Блоки регулювання температури підтримують температуру ємностей для матеріалів та подавальних ліній, забезпечуючи однакову в’язкість матеріалу в будь-яких умовах і таким чином усуваючи ще один чинник, схильний викликати проблеми під час ручних процесів.
Деякі автоматизовані системи включають станції контролю якості на основі камер, розташовані на виробничій лінії. Дуже добре забезпечує контроль над неспівмірними деталями, які автоматично відбираються, та схваленими компонентами, що продовжують рух без ручного втручання. Інтегрований контроль запобігає нагромадженню завдань на перевірку та не допускає потрапляння бракованих прокладок у подальші технологічні операції або до кінцевих споживачів. Це миттєве виявлення дефектів не лише скорочує відходи, а й захищає репутацію виробника, гарантуючи, що його продукція досягає споживачів у підтвердженому якості вигляді.
Результати точного вимірювання, комп'ютерно-контрольованої роздачі, автоматизованої чистоти та перевірки в реальному часі є значними. Ручне нанесення міц може мати дефектні показники, які можуть бути більш трудомісткими і, отже, означати, що є необхідність значної переробки, тоді як автоматизовані системи FIPFG забезпечують стандарт якості, який є послідовним, повторним і може заощадити до 90% виробничих витрат РІЗ з автоматичні машини для герметизації ущільнювачів це не тільки економія витрат, це надійність продукції, яка використовується в промисловості, яка вимагає надійного герметизації, наприклад, електрооб'єкти, автозапчастини, фільтри та корпуси.





