 EN

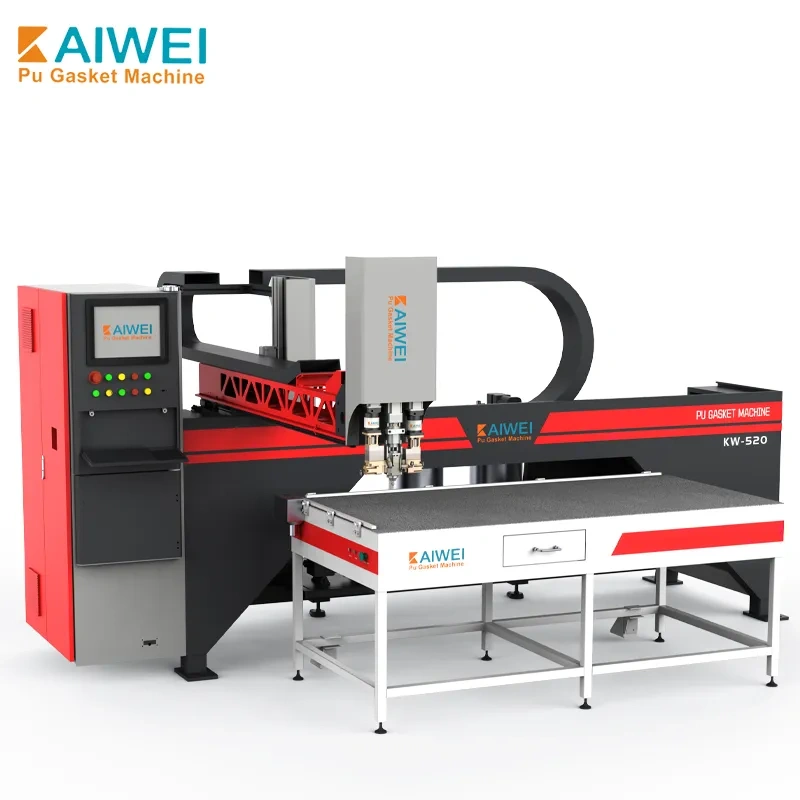
Von der Fertigung elektrischer Schaltschränke bis hin zu Automobilkomponenten stellen fehlerhafte Dichtungen ein erhebliches Problem dar, das Produktionsabfälle, Nacharbeit und Ausfälle im Feld verursacht. Manuell angewendete Dichtungsmengensteuerungstechniken wie vorgeschnittene Gummistreifen und handgemischte Schäume erhöhen die Variabilität unmittelbar in Verbindung mit der Ausschussrate. Die automatische Dichtungsversiegelungsmaschinen ,die die Foam-In-Place-Foam-Gasket-(FIPFG-)Technologie nutzen, werden all das zugunsten einer präzisionsgesteuerten und wiederholbaren Prozessführung bald verändern. Die Fehlerreduktion ist kein schrittweiser, sondern ein transformierender Prozess.
Präzises Dosieren und Mischen beseitigt Materialvariabilität
Die häufigste Ursache für einen Fehler bei PU-Schaumdichtungen ist ein fehlerhafter Mischprozess der Materialien. Zweikomponenten-Polyurethan-Systeme erfordern ein strenges Verhältnis von Komponente A zu Komponente B (üblicherweise zwischen 1:1 und 10:1, je nach Formulierung). Manuelles Mischen führt stets zu Verhältnisfehlern, die sich auf Härte, Dichte und Aushärteeigenschaften des Schaums auswirken. Präzisionsdosierpumpen eliminieren diese Unsicherheitsquelle durch automatisierte Systeme. Traditionell stammen Barmag-Dosierpumpen (die in industriellen Dosieranlagen eingesetzt werden) überwiegend aus Deutschland und liefern eine konstante Fördermenge, wodurch die Genauigkeit der dosierten Materialien auch bei unerfahrenen Bedienern gewährleistet bleibt. Das bedeutet letztlich, dass jede Dichtung aus derselben Materialzusammensetzung hergestellt wird – Dichtung für Dichtung.
Die Kombination von Technologien spielt ebenfalls eine Rolle. Zweikomponenten-Verarbeitungssysteme, die sehr reaktive Materialien enthalten, werden mithilfe dynamischer Mischsysteme unmittelbar vor der Dosierdüse präzise homogenisiert. Dadurch wird das Problem ungemischten oder schlecht gemischten Materials gelöst, das zu weichen Stellen, fehlender Schaumbildung oder Haftungsversagen führen würde. Die automatisierte Mischung bewahrt die Materialeigenschaften während des gesamten Produktionslaufs und reduziert so die Ausschussrate aufgrund von Mischfehlern nahezu auf null. Die automatisierte Mischung stellt sicher, dass die Materialeigenschaften vom Beginn bis zum Ende des Produktionslaufs konstant bleiben und senkt dadurch die durch Mischfehler verursachte Ausschussrate nahezu auf null.
Computerkontrollierte Dosierwege eliminieren geometrische Fehler
Unstimmige Spalte, Überlappungen, Dichtungsbreite und unterbrochene Konturen bilden die zweite Gruppe von Fehlerarten. Bei manueller Auftragung muss der Bediener das Dichtungsteil mit konstanter Geschwindigkeit und konstantem Abstand zum Dichtungsziel stabil halten; dies ist bei 2-D- und 3-D-Dichtkonstruktionen kaum zu erreichen, wenn überhaupt möglich. Diese Variabilität wird durch den Einsatz automatisierter Systeme mit CNC-gesteuerten Auftragspfaden vermieden.
Die heutigen hochmodernen Dichtungs-Schneidemaschinen sind mit einem Industrie-PC-(IPC-)Steuerungssystem ausgestattet, das CAD-Zeichnungen direkt importiert – meist über USB-Anschlüsse mit integrierter AutoCAD-Zeichenfunktion. Die Maschine wird so programmiert, dass sie exakt vorgegebene Bahnen mit einer Genauigkeit von ±0,05 mm verfolgt, was allgemein als hohe Genauigkeit gilt. Dank dieser Präzision können Dichtungen genau so installiert werden, wie sie konstruiert wurden: mit einer konstanten Breite (üblicherweise 6–30 mm) über die Zeit hinweg und einer perfekten Verbindung zwischen Start- und Endpunkt. Offene Stellen und Kanten, die bei manueller Einlegung der Dichtung entstehen und einen gravierenden Fehlerpfad im Prozess darstellen, werden durch gezielte Überlappungsprogrammierung eliminiert.
Dieses ist die entscheidende Eigenschaft für die Herstellung komplexer Teile mit engen Toleranzen. Daher mussten Hersteller bei der Formdichtung großer Komponenten mit einem hohen Breiten-zu-Höhen-Verhältnis bisher aufgrund der manuellen Stanzbearbeitung mit Passfehlern und Abfall rechnen. Bei der automatisierten FIPFG-Auftragung entfallen all diese manuellen Tätigkeiten, wodurch die höchste Prozessqualität sichergestellt wird.
Automatisierte Reinigung verhindert Kreuzkontaminationsfehler
Eine häufig genannte Fehlerquelle in einem Produktionssystem ist die Kreuzkontamination zwischen Produktionsläufen. Defekte Dichtungen entstehen durch eingetragenen ausgehärteten Schaum in Mischköpfen, teilweise ausgehärteten Schaum in Düsen sowie Materialabbau bei längeren Zeiträumen mit geöffnetem Ventil. Dies wird durch automatische Dichtmaschinen mit integrierten Reinigungsmechanismen behoben.
Die branchenübliche Wasserreinigung wird durch eine Luftblasen-Trocknung ergänzt. Das Ergebnis dieses Verfahrens ist: Kein Lösungsmittelverbrauch, automatischer Betrieb zu programmierten Zeitpunkten und keine Materialansammlung, die zu Düsenverstopfungen, ungleichmäßiger Dosierung oder Veränderungen der Materialeigenschaften führen könnte. Der Reinigungszyklus kann ohne Eingreifen von Bedienern durchgeführt werden, wodurch selbst bei Schichtwechseln, Pausen oder mangelnder Konzentration eines Bedieners eine konstante Sauberkeit gewährleistet bleibt. Dies ist offensichtlich besonders wichtig für Fertigungslinien, bei denen Temperaturschwankungen die Reaktivität der verarbeiteten Materialien beeinflussen; bei sauberen und gleichbleibenden Bereichen sollte die Alterung des Materials keine Kontamination späterer Chargen verursachen.
Bei der Serienfertigung hängt die Fähigkeit, den Mischkopf sauber und betriebsbereit für lange Produktionsläufe zu halten, unmittelbar mit der Begrenzung der Anzahl von Ausschussstücken zusammen, da das Material für jede Dichtung neu und in einwandfreiem Zustand ist. Es werden weder Lösemittel zum Spülen noch chemische Rückstände aus dem Wasserspülprozess eingesetzt, die die anschließende Haftung der Dichtungen beeinträchtigen könnten.
Da hier – in einem einzigen Arbeitsschritt – bereits während der Fertigung Fehler erkannt werden, sind fortschrittliche Überwachungs- und Prozesssteuerungssysteme erforderlich.
Automatische Systeme erkennen Fehler, sobald sie auftreten, und verhindern sie zugleich. Moderne FIPFG-Anlagen verfügen über umfangreiche Qualitäts- und Produktionskontrollmechanismen, die es ermöglichen, nicht konforme Produkte ohne manuelle Qualitätsprüfungen zu identifizieren. Temperaturregelgeräte regulieren die Temperatur der Materialbehälter sowie der Zuführleitungen, um bei allen Bedingungen eine gleichmäßige Materialviskosität sicherzustellen und somit einen weiteren Faktor auszuschließen, der bei manuellen Prozessen zu Entwicklungsproblemen führen kann.
Einige automatisierte Systeme umfassen kamerabasierte Qualitätsinspektionsstationen auf der Produktionslinie. Sehr gute Prüfungen erkennen nicht konforme Teile, die automatisch aussortiert werden, sowie freigegebene Komponenten, die ohne manuellen Eingriff weiterverarbeitet werden. Die integrierte Inspektion verhindert Inspektionsstaus und sorgt dafür, dass fehlerhafte Dichtungen nicht in nachgelagerte Prozesse oder zu Endkunden gelangen. Diese sofortige Fehlererkennung reduziert nicht nur Abfall, sondern schützt zudem den Ruf des Herstellers und gewährleistet, dass seine Produkte als zertifizierte Qualität beim Kunden ankommen.
Die Ergebnisse der präzisen Dosierung, der computergesteuerten Applikation, der automatisierten Sauberkeit und der Echtzeitinspektion sind signifikant. Die manuelle Dichtungsapplikation kann zu Ausschussraten führen, die arbeitsintensiver sind und daher einen erheblichen Nacharbeitungsaufwand erfordern; hingegen bieten automatisierte FIPFG-Systeme einen Qualitätsstandard, der konsistent, reproduzierbar ist und bis zu 90 % der Produktionskosten im Vergleich zur manuellen Dichtungsapplikation einsparen kann. Die Amortisationsdauer mit automatische Dichtungsversiegelungsmaschinen basiert nicht nur auf Kosteneinsparungen – sie beruht auch auf der Zuverlässigkeit der Produkte, die in Branchen eingesetzt werden, bei denen vertrauenswürdige Dichtungen erforderlich sind, wie beispielsweise bei elektrischen Schaltschränken, Automobilkomponenten, Filtern und Gehäusen.





