 EN

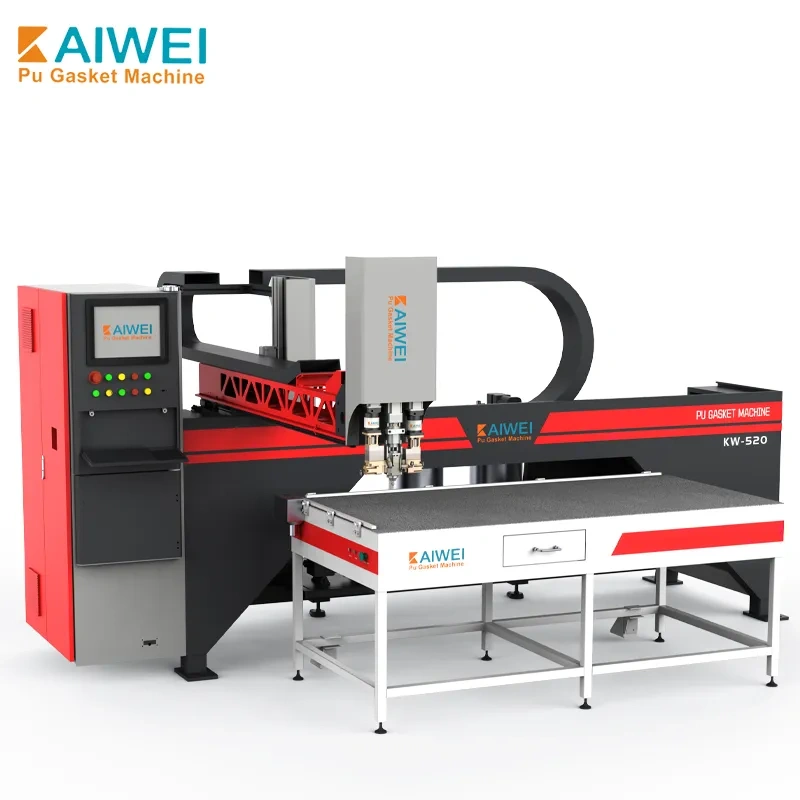
Od výroby elektrických rozvádzačov po automobilové komponenty predstavujú chybné tesniace pásy významný problém, ktorý spôsobuje odpad výroby, opätovné spracovanie a poruchy v prevádzke. Ručne aplikované metódy dávkovania tesniacich pásov, ako sú napríklad predrezané pruhy gumy a ručne zmiešané peny, priamo prispievajú k neustálej variabilite, ktorá je úzko prepojená s mierou chýb. Stroje na automatické tesnenie tesniacich pásov ,ktoré využívajú technológiu tesniacej peny aplikovanej priamo na mieste (FIPFG), sú na pokračovaní zmeny všetkého toho v prospech presne riadeného a opakovateľného procesu. Zníženie chýb nie je postupné, ale premenlivé.
Presné dávkovanie a miešanie odstraňuje variabilitu materiálu
Najčastejšou príčinou chyby v PU penovom tesniacom profilovom páse je chybný proces miešania materiálov. Dvojsložkové polyuretánové systémy musia mať presný pomer zložky A ku zložke B (zvyčajne medzi 1:1 a 10:1, podľa zloženia). Ručné miešanie vždy vedie k chybám v pomere, čo ovplyvňuje tvrdosť, hustotu a vlastnosti vytvrdenia peny. Presné dávkovacie čerpadlá tento faktor eliminujú tým, že vykonávajú automatické dávkovanie. Tradične čerpadlá Barmag (používané v priemyselných dávkovacích zariadeniach) sú predovšetkým nemeckej proveniencie a dokážu dodávať konštantnú dávkovaciu dážku, čím zabezpečujú presnosť dávkovaného materiálu aj v prípade, keď obsluha nemá dostatok skúseností. To znamená, že každý tesniaci profilový pás je vyrobený zo zloženia materiálu, ktoré je rovnaké pre každý jednotlivý kus, a to bez ohľadu na počet vyrobených kusov.
Kombinácia technológií tiež zohráva úlohu. Dvojzložkové pracovné systémy, ktoré obsahujú veľmi reaktívne materiály, sa pred ich príchodom ku výtokovej tryske presne homogenizujú pomocou dynamických miešacích systémov. Toto rieši problém nesmiešaného alebo zle zmiešaného materiálu, ktorý spôsobuje mäkké miesta, nedostatok penenia alebo zlyhanie adhézie. Automatizované miešanie zachováva vlastnosti materiálu počas celého výrobného cyklu a tak takmer úplne eliminuje chyby spôsobené nesprávnym miešaním. Automatizované miešanie zabezpečuje, že vlastnosti materiálu zostanú rovnaké na začiatku i na konci výrobného cyklu, čím sa takmer úplne zníži chybovosť spôsobená nesprávnym miešaním.
Počítačom riadené dávkovacie dráhy eliminujú geometrické chyby
Nedostatočne rovnaké medzery, prekryvy, šírka tesniacej tesniacej pásky a prerušené obrysy sú druhou skupinou defektov. Pri manuálnej aplikácii musí operátor udržiavať tesniacu časť stabilne pri konštantnej rýchlosti a v konštantnej vzdialenosti od tesniaceho cieľa; to je ťažké dosiahnuť, ak vôbec možné, pri 2-D a 3-D tesniacich návrhoch. Táto variabilita sa eliminuje použitím automatických systémov s CNC-ovládanými dávkovacími dráhami.
Dnešné najnovšie stroje na tesnenie tesniacich podložiek sú vybavené riadiacim systémom priemyselného počítača (IPC), ktorý priamo importuje CAD výkresy, zvyčajne cez USB porty so zabudovanou funkciou pre prácu s výkresmi AutoCAD. Stroj je naprogramovaný tak, aby presne sledoval dané dráhy s presnosťou ±0,05 mm, čo sa považuje za vysokú presnosť. Vďaka tejto presnosti možno tesniace podložky inštalovať presne tak, ako boli navrhnuté – s konštantnou šírkou (zvyčajne 6–30 mm) v priebehu času a dokonalým vzťahom medzi začiatkom a koncom. Odstránia sa otvorené miesta a okraje, ktoré vznikajú pri ručnom vkladaní tesnenia, a tým sa odstráni hlavná cesta vzniku chýb v procese prostredníctvom programovanej kontrolovanej prekrývacej dĺžky.
Toto je kľúčová vlastnosť pre výrobu zložitých dielov s vysokou presnosťou. Preto výrobcovia pri formovanej penovej tesniacej hmoty pre veľké komponenty s vysokým pomerom šírky ku výške predtým museli riešiť chyby priliehania a odpad, spôsobené nutnosťou manuálneho vyrezávania. Pri automatickej aplikácii FIPFG sa všetky tieto manuálne činnosti eliminujú, čím sa zabezpečí najvyššia úroveň kvality procesu.
Automatické čistenie zabraňuje chybám spôsobeným prekrývaním kontaminantov
Často citovaným zdrojom chýb v výrobnom systéme je prekrývanie kontaminantov medzi jednotlivými výrobnými cyklami. Chybné tesniace pásy vznikajú kvôli zaznamenanému zhutnenému penovému materiálu v miešacích hlavách, čiastočne zhutnenému penovému materiálu v tryskách a degradácii materiálu po dlhšie obdobia, keď je ventil nechávaný otvorený. Tento problém sa rieši pomocou automatických tesniacich strojov so zabudovanými mechanizmami na čistenie.
Priemyselný štandardný spôsob čistenia vodou je doplnený sušením prúdom vzduchu. Výsledkom tohto procesu je: žiadne použitie rozpúšťadla, automatické fungovanie v naprogramovanom čase a žiadne hromadenie materiálu, ktoré by mohlo spôsobiť upchatie trysky, nerovnomerné dávkovanie a zmeny vo vlastnostiach materiálu. Cyklus čistenia možno používať bez zásahu operátorov, čo zabezpečuje konzistentnú čistotu aj počas zmeny smien, prestávok alebo keď operátor nie je plne sústredený. Zrejme je to dôležité pre výrobné linky, kde zmeny teploty ovplyvňujú reaktivitu spracovávaných materiálov; pri čistých a konzistentných oblastiach by degradácia materiálu nemala spôsobiť kontamináciu neskorších výrobných cyklov.
Pri výrobe vo veľkom objeme je schopnosť udržiavať miešaciu hlavu čistú a pripravenú na dlhé výrobné cykly priamo prepojená so schopnosťou obmedziť počet chýb, keďže materiál používaný na výrobu každého tesniaceho kruhového tesnenia je nový a v dobrnom stave. Na oplachovanie sa nepoužívajú žiadne rozpúšťadlá a ani proces oplachovania vodou nezanecháva chemické zvyšky, ktoré by ovplyvnili adhéziu následných tesniacich kruhových tesnení.
Keďže tento proces zahŕňa ako jediný krok detekciu chýb v reálnom čase, vyžaduje pokročilé monitorovanie a kontrolu výrobného procesu.
Automatické systémy detegujú chyby v momente ich vzniku, ako aj predchádzajú ich vzniku. Moderné zariadenia FIPFG disponujú rozsiahlymi mechanizmami kontroly kvality a výroby, čo umožňuje detekciu nezhodného výrobku bez nutnosti manuálnej kontroly kvality. Jednotky na reguláciu teploty regulujú teplotu nádob na materiál, ako aj prívodných potrubí, aby sa udržala rovnaká viskozita materiálu za každých okolností, čím sa odstraňuje ďalší faktor, ktorý môže spôsobiť problémy počas manuálnych procesov.
Niektoré automatizované systémy zahŕňajú na výrobnej linke kontrolné stanoviská založené na kamerách. Veľmi dobre zabezpečujú kontrolu nezhodných súčiastok, ktoré sa automaticky triedia, a schválených komponentov, ktoré pokračujú ďalej bez manuálneho zásahu. Integrovaná kontrola zabráni hromadeniu kontroly a zabráni tomu, aby chybné tesnenia skončili v neskorších výrobných procesoch alebo u konečných zákazníkov. Okamžité zistenie chýb nielen zníži odpad, ale tiež chráni renomé výrobcu a zaisťuje, že jeho výrobky dosiahnu zákazníkov ako výrobky s potvrdenou kvalitou.
Výsledky presného dávkovania, počítačom riadeného dávkovania, automatickej čistoty a kontroly v reálnom čase sú významné. Manuálne aplikovanie tesniacich pásov môže mať vysoké množstvo chýb, čo je náročnejšie na pracovnú silu a preto vyžaduje významné znovuprevedenie práce, zatiaľ čo automatizované systémy FIPFG poskytujú konzistentný a opakovateľný štandard kvality a môžu ušetriť až 90 % výrobných nákladov v porovnaní s manuálnym aplikovaním tesniacich pásov. Návratnosť investícií (ROI) s automatické tesnenie tesniacich pásov nie je len otázkou úspor – ide o spoľahlivosť výrobkov, ktoré sa dodávajú do prevádzky pre priemyselné odvetvia, kde je potrebné spoľahlivé tesnenie, napríklad elektrické rozvádzače, autodiely, filtre a kryty.





