 EN

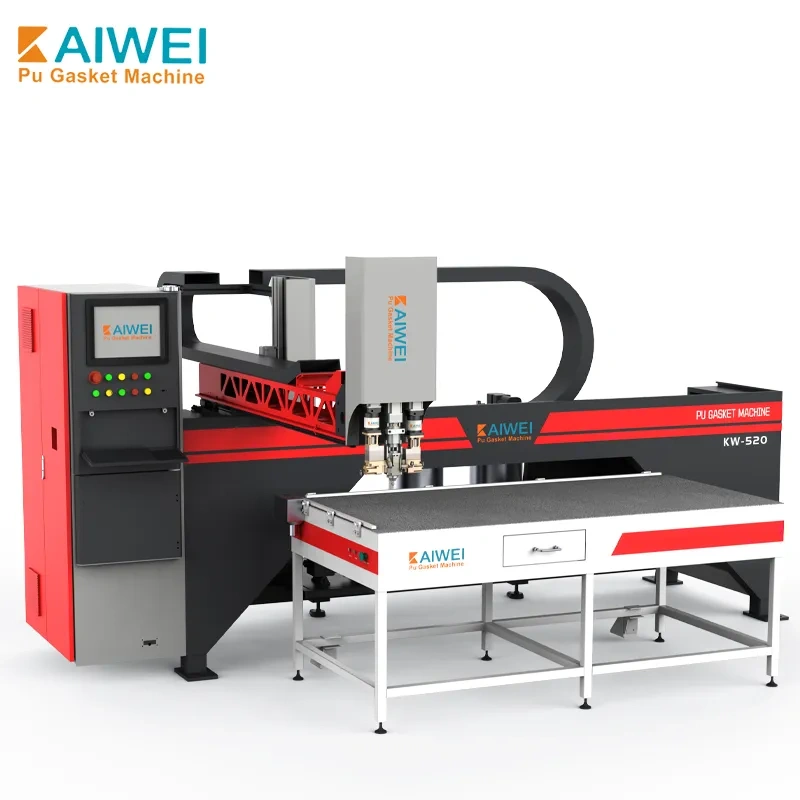
De la fabrication d’armoires électriques aux composants automobiles, les joints défectueux constituent un problème majeur à l’origine de gaspillages de production, de reprises et de pannes sur le terrain. Les techniques manuelles de dosage des joints, telles que les bandes de caoutchouc pré-découpées ou les mousses mélangées à la main, introduisent une variabilité directement liée aux taux de défauts. La machine automatique à sceller les joints ,qui tirent parti de la technologie de joint en mousse appliquée sur place (FIPFG), sont sur le point de tout changer en faveur d’un procédé précisément contrôlé et reproductible. La réduction des défauts n’est pas une amélioration incrémentale, mais un changement transformateur.
Dose précise et mélange éliminent la variabilité du matériau
La cause la plus fréquente de défaut dans un joint en mousse de polyuréthane (PU) est un procédé de mélange défectueux des matériaux. Les systèmes de polyuréthane à deux composants doivent respecter strictement le rapport A/B (généralement compris entre 1:1 et 10:1, selon la formulation). Le mélange manuel entraîne systématiquement des erreurs de rapport, ce qui affecte la dureté, la densité et les caractéristiques de durcissement de la mousse. Des pompes de dosage précises éliminent cette variable en assurant un dosage automatique. Traditionnellement, les pompes de dosage Barmag (utilisées dans les équipements industriels de distribution) sont principalement d’origine allemande et permettent de délivrer une dose de pompage constante, garantissant ainsi l’exactitude du matériau distribué, même si l’opérateur manque d’expérience. Cela signifie concrètement que chaque joint est fabriqué avec la même composition matérielle, joint après joint.
La combinaison des technologies joue également un rôle. Les systèmes de travail à deux composants, qui intègrent des matériaux très réactifs, sont homogénéisés avec précision à l’aide de systèmes de mélange dynamique avant d’atteindre la buse de distribution. Cela permet de résoudre les problèmes liés aux matériaux non mélangés ou mal mélangés, susceptibles de provoquer des zones molles, une absence de moussage ou une défaillance d’adhérence. Le mélange automatisé préserve les propriétés du matériau tout au long de la série de production, réduisant ainsi quasiment à zéro le taux de défauts dus à des erreurs de mélange. Il garantit que les propriétés du matériau restent identiques au début et à la fin de la série de production, ce qui réduit automatiquement à presque zéro le taux de défauts causés par des erreurs de mélange.
Des trajectoires de distribution contrôlées par ordinateur éliminent les erreurs géométriques
Les écarts incohérents, les chevauchements, la largeur du joint et les contours discontinus constituent le deuxième groupe de types de défauts. L’application manuelle exige que l’opérateur maintienne la pièce d’étanchéité stable, à vitesse constante et à distance constante par rapport à la surface à étancher ; cette exigence est difficile, voire impossible, à satisfaire dans les conceptions d’étanchéité 2D et 3D. Cette variabilité est évitée grâce à l’utilisation de systèmes automatisés dotés de trajectoires de distribution contrôlées par commande numérique par ordinateur (CNC).
Les machines modernes de scellement de joints sont équipées d’un système de commande par ordinateur industriel (IPC) qui importe directement des dessins CAO, généralement via des ports USB avec une fonctionnalité intégrée de dessin AutoCAD. La machine est programmée pour suivre des trajectoires strictes avec une précision de ±0,05 mm, ce qui est considéré comme une haute précision. Grâce à cette exactitude, les joints peuvent être installés avec une précision maximale, exactement comme prévu, avec une largeur constante dans le temps (généralement comprise entre 6 et 30 mm) et une relation parfaite entre le début et la fin du joint. Les espaces ouverts et les bords qui apparaissent sur le joint lors de l’insertion manuelle sont éliminés, ce qui supprime un important chemin de défaut dans le processus, grâce à une programmation contrôlée des recouvrements.
Il s'agit de la caractéristique essentielle permettant la fabrication de pièces complexes avec des tolérances élevées. Ainsi, pour l’étanchéité par mousse moulée de composants de grande taille présentant un rapport largeur/hauteur élevé, les fabricants devaient auparavant faire face à des erreurs d’ajustement et à des pertes, en raison de la nécessité d’un découpage manuel au couteau. Grâce à l’application automatisée de FIPFG, toutes ces opérations manuelles sont évitées, garantissant ainsi le plus haut niveau de qualité du procédé.
Le nettoyage automatisé empêche les défauts liés à la contamination croisée
Une source fréquemment citée de défauts dans un système de production est la contamination croisée entre deux séries de production. Des joints défectueux sont générés en raison de mousse durcie accumulée dans les têtes de mélange, de mousse partiellement durcie dans les buses, ainsi que de la dégradation du matériau due à des périodes prolongées pendant lesquelles la vanne reste ouverte. Ce problème est résolu grâce à des machines d’étanchéité automatiques équipées de mécanismes de nettoyage intégrés.
Le nettoyage à l’eau, conforme à la norme industrielle, est accompagné d’un séchage par soufflage d’air. Le résultat de ce procédé est le suivant : aucune utilisation de solvant, fonctionnement entièrement automatique selon un calendrier programmé et aucune accumulation de matériau susceptible de provoquer un bouchon des buses, une distribution inégale ou des modifications des propriétés du matériau. Le cycle de nettoyage peut être exécuté sans intervention d’un opérateur, garantissant ainsi une propreté constante, même lors des changements de poste, des pauses ou lorsque l’opérateur n’est pas pleinement concentré. Cela revêt évidemment une importance particulière sur les lignes de production où les variations de température influencent la réactivité des matériaux manipulés ; grâce à des zones propres et uniformes, la dégradation du matériau ne devrait pas entraîner de contamination des lots ultérieurs.
Dans une production à grande échelle, la capacité à maintenir la tête de mélange propre et prête pour des cycles prolongés est directement liée à la capacité de limiter le nombre de défauts, puisque le matériau utilisé pour fabriquer chaque joint est neuf et en bon état. Non seulement aucun solvant n’est utilisé pour le rinçage, mais aucune résidu chimique issu du procédé de rinçage à l’eau n’affecte non plus l’adhérence ultérieure des joints.
Comme il s’agit, en une seule étape, de détecter les défauts au moment où ils surviennent, cela exige une surveillance avancée et un contrôle précis du procédé.
Les systèmes automatiques détectent les défauts au fur et à mesure de leur apparition et les empêchent. Les équipements modernes de la FIPFG disposent de mécanismes de contrôle de la qualité et de la production étendus, permettant de détecter les produits non conformes sans avoir besoin de contrôles manuels de qualité. Les unités de contrôle de température régulent la température des conteneurs de matériaux ainsi que des lignes d'alimentation pour maintenir une viscosité uniforme du matériau dans toutes les situations, éliminant ainsi un autre facteur susceptible de causer des problèmes de développement pendant les processus manuels.
Certains systèmes automatisés comprennent des postes d’inspection qualité basés sur des caméras, intégrés à la chaîne de production. Ce contrôle très performant permet de détecter les pièces non conformes, qui sont triées automatiquement, tandis que les composants approuvés poursuivent leur parcours sans intervention manuelle. Cette inspection intégrée évite les retards d’inspection et empêche les joints défectueux de parvenir aux étapes suivantes du processus ou aux clients finaux. Cette identification instantanée des défauts réduit non seulement les déchets, mais protège également la réputation du fabricant et garantit que ses produits atteignent les clients avec la qualité certifiée.
Les résultats du dosage précis, de la distribution contrôlée par ordinateur, de la propreté automatisée et de l’inspection en temps réel sont significatifs. L’application manuelle de joints peut entraîner des taux de défauts élevés, nécessiter davantage de main-d’œuvre et, par conséquent, impliquer des reprises importantes, tandis que les systèmes automatisés de FIPFG offrent une norme de qualité constante, reproductible et permettant de réaliser jusqu’à 90 % d’économies sur les coûts de production par rapport à l’application manuelle de joints. Le retour sur investissement avec machine automatique à sceller les joints ne repose pas uniquement sur les économies réalisées, mais aussi sur la fiabilité des produits destinés au terrain dans des secteurs exigeant des solutions d’étanchéité fiables, tels que les armoires électriques, les pièces automobiles, les filtres et les boîtiers.





