 EN

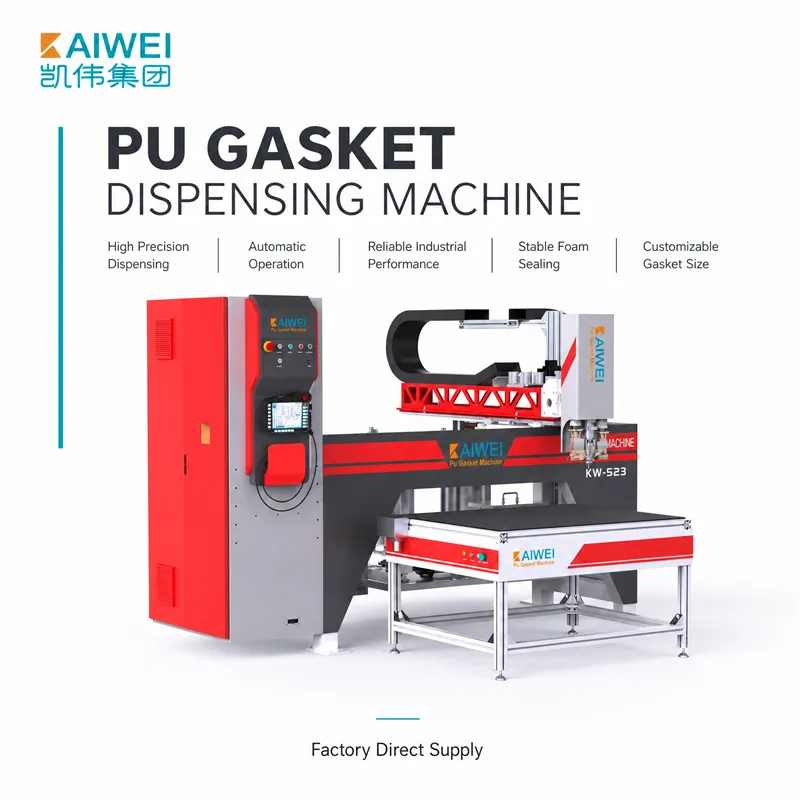
Korkeapaineisen polyuretaanikarvan injektointikoneen suorituskyky ei riipu ainoastaan koneen raaka-aineiden laadusta ja yhteensopivuudesta, vaan myös raaka-aineiden laadusta ja yhteensopivuudesta. Oikein yhdistettyjen materiaalien avulla karvan laatu säilyy, reaktiota nopeutetaan optimaalisesti ja tuotanto voidaan varmistaa. KAIWEI Technology Group on yli 20 vuoden kokemusta "älykkäistä tiivistys- ja annostelujärjestelmistä" ja ymmärtää raaka-aineiden valinnan tärkeyden. Tämä opas tarjoaa kattavan yleiskatsauksen raaka-aineiden sovittamisesta korkeapaineisiin polyuretaanikovun muovauskoneisiin.
1. Kaksikomponenttisen järjestelmän ymmärtäminen
Korkeapaineinen polyuretaanikovun muovauskone koostuu kahdesta komponentista: polyolista (komponentti A) ja isosyanaatista (komponentti B). Nämä komponentit säilytetään erillisissä lämpötilan säädetyissä säiliöissä, ja niitä syötetään sekoituspäähän korkeatarkkuusmittauspumppujen avulla noin 100–200 bar:n paineella impingement-sekoituksella.
Hydroksyyliryhmät polyoli-komponentissa reagoivat isosyanaatin NCO-ryhmien kanssa, jotta muodostuisi polyuretaanipolymeeri. Molempien komponenttien sovittaminen toisiinsa on ratkaisevan tärkeää vaadittujen kovuus-, tiukkuus- ja solurakenteen ominaisuuksien saavuttamiseksi. Sekoitusuhde vaihtelee yleensä 1:1–10:1 välillä riippuen formuloinnista, ja sen on oltava tarkasti säädettävissä varmistaakseen täydellisen reaktion ja yhtenäisen vaahtomateriaalin laadun.
2. Materiaalin viskositeetti ja lämpötilähuomiot
Viskositeetti on tärkeä tekijä materiaalien käsittelyn ja sekoittumisen suhteen. Korkeapaineisen polyuretaanivaahtokoneen raaka-aineiden tyypillinen viskositeetti 22 °C:ssa on noin 2500 mPa·s polyolille ja 1000 mPa·s isosyanaatille. Korkeampia viskositeettejä vaativissa sovelluksissa saattaa olla tarpeen nostaa lämpötilaa, jotta materiaalit saadaan kulumaan ja sekoittumaan asianmukaisesti.
Materiaalin yhdenmukaiset ominaisuudet ovat olennaisia; siksi lämpötilan säätö on tärkeää. Materiaalin lämpötila pidetään yleensä 25–45 °C:n välillä, ja sen saa vaihdella enintään ±2 °C:n verran. Jos lämpötilat poikkeavat halutulta alueelta, prosessin reaktiokinetiikka muuttuu, mikä johtaa kermautusajan, kypsyysajan ja lopullisen vaahtomateriaalin ominaisuuksien vaihteluihin. Kaiwei - Se on... Laitteistoon on varustettu tarkka lämpötilasäätöjärjestelmä, joka takaa materiaalin yhdenmukaisuuden eri ympäristölämpötiloissa ja mahdollistaa luotettavan tuotannon erilaisille kaavoille ja sovelluksille.
3. Isosyanaattiprosentti: Suorituskyvyn ja kustannusten tasapainottaminen
Yksi tärkeimmistä polyuretaanikovuksen muodostamiseen vaikutavista parametreistä on isosyanaatin määrän suhde teoreettisesti vaadittuun isosyanaatin määrään, jota kutsutaan myös isosyanaatti-indeksiksi ja joka ilmoitetaan prosentteina. Tämä indeksi vaikuttaa kovuksen lopullisiin ominaisuuksiin, kuten sen tulenkestävyyteen, lämmöneristävyyteen ja mitallisesti vakauden.
Jos halutaan suurempaa tulenkestävyyttä, isosyanaatti-indeksiä (yleensä ≥ 250) kasvatetaan lisäämällä isosyanaatirakenteita, ja haluttu tulenkestävyys saavutetaan melko pienellä kompromissilla lämmöneristävyyden osalta. Kuitenkin tuotteen valmistus liian korkealla isosyanaatti-indeksillä (yli 1000) ei välttämättä tuo merkittäviä etuja tuotteelle, mutta aiheuttaa korkeammat tuotantokustannukset. Kaiwei - Se on... Korkeapaineiset injektiokoneet ovat varustettu ohjelmoitavilla resepteillä, jotka mahdollistavat nopean vaihtamisen eri isosyanaattiprosenttien välillä, mikä mahdollistaa laajan vaahtomuovikaavojen valikoiman tuottamisen toistettavalla tarkkuudella.
4. Käytännöllinen sovitus ja laadun varmistus
Raaka-aineiden sovittaminen on tehtävä systemaattisesti ennen täysimittaista tuotantokäynnistystä, jotta tuotanto onnistuisi. Tyypillinen menetelmä sisältää virtausnopeuden kalibroinnin ja suhteen tarkistamisen, jossa kunkin komponentin tuotos ohjataan eri säiliöihin määritellyn ajan mittaan, jotta virtausnopeus voidaan kalibroida ja suhde tarkistaa. Jos A:B-suhteessa havaitaan poikkeama ±2 %:n sallitusta toleranssista, on pumpun kierrosnopeutta tai iskun pituutta säädettävä, kunnes suhde on sallitun toleranssin sisällä.
Testikokeet avoimiin kuppeihin voidaan käyttää kermautumisajan (3–8 sekuntia joustavan vaahtomuovin tapauksessa), geelitymisajan (20–50 sekuntia) ja tarttumattomuuden ajan määrittämiseen. Jos reaktion aikapoikkeamaa esiintyy, todennäköisin syy on materiaalien lämpötilan ongelma, sekoitussuhteen virhe tai katalysaattoriongelma. Toistettava sekoitustarkkuus ±1 % (painotesti) saavutetaan Kaiwei - Se on... Laitteisto, jossa käytetään Saksasta peräisin olevia Barmag-tuotemerkkiä käyttäviä korkean tarkkuuden mittauspumppuja ja jossa on edistyneet ohjausjärjestelmät, antaa valmistajille luottamusta tuotteen laatuun.
Yhteenveto
Jotta korkeapaineiset polyuretaanivaahtomuovin ruiskutuskoneet toimisivat parhaalla mahdollisella tavalla, on ratkaisevan tärkeää, että käytetyt raaka-aineet ovat hyvin sovittuja toisiinsa. Kaksikomponenttisen järjestelmän tuntemus, viskositeetin ja lämpötilan hallinta, isosyanaattiluvun optimointi sekä systemaattinen laadunvarmistus mahdollistavat yhtenäisen vaahtomuovilaadun. Meidän laitteistomme KAIWEI Technology Group on suunniteltu tarkkaa materiaalimatchingia eri formulointeihin, ja se on sertifioitu CE-, ATEX- ja ISO 9001:2015 -standardien mukaiseksi, mikä takaa sen turvallisuuden ja luotettavuuden. Olemme yhdessä teidän kanssanne mahdollistamme polyuretaanin käsittelyn optimoinnin ja parhaan laadun tuotteiden saavuttamisen.





