 EN

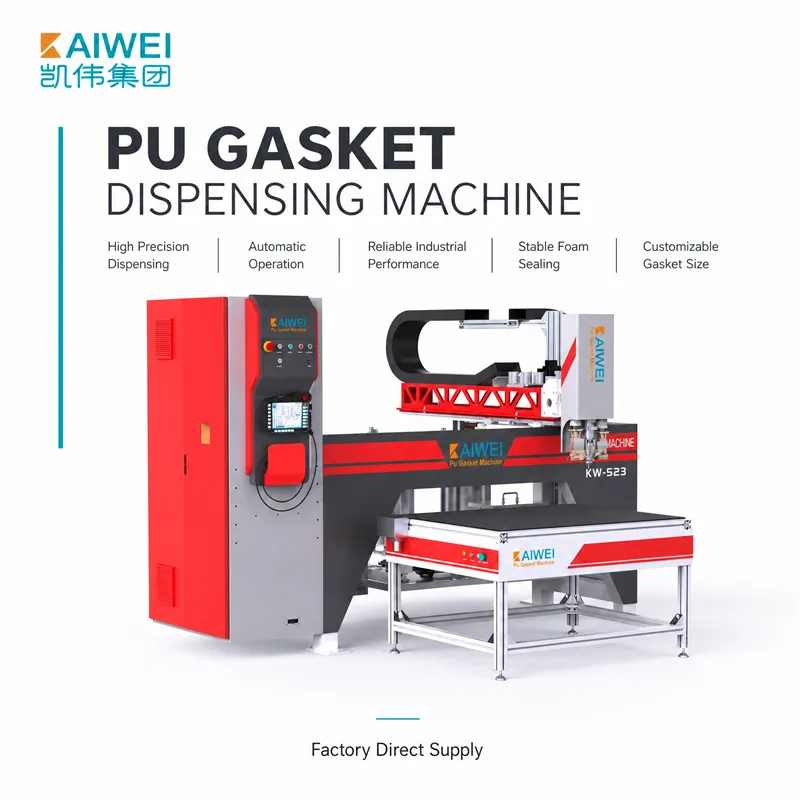
Ydelsen fra højtryks-polyurethan-skumindsprøjtningmaskinen afhænger ikke kun af råmaterialernes kvalitet og kompatibilitet med maskinen, men også af råmaterialernes kvalitet og kompatibilitet. Ved korrekt matchning af materialerne opretholdes skumkvaliteten, reaktionshastigheden er optimal, og produktionen sikres. KAIWEI Technology Group har mere end 20 års erfaring inden for »intelligente tætnings- og doseringssystemer« og forstår betydningen af råmaterialevalg. Denne vejledning giver et omfattende overblik over råmaterialer, der passer til højtryks-polyurethan-skum-injektionsmaskiner.
1. Forståelse af tokomponentsystemet
Højtryks-polyurethan-skum-injektionsmaskinen består af to komponenter: polyol (komponent A) og isocyanat (komponent B). Disse komponenter opbevares i separate temperaturstyrede tanke og føres til blandingshovedet af højpræcise målepumper med en tryk på ca. 100–200 bar ved hjælp af impingement-blanding.
Hydroxylfunktionelle grupper i polyolkomponenten bruges til at reagere med NCO-grupperne i isocyanatet, som anvendes til fremstilling af polymeren polyurethan. Det er afgørende at afstemme begge disse komponenter for at opnå de ønskede skumegenskaber, såsom densitet, hårdhed og cellestruktur. Blandingsforholdet ligger normalt mellem 1:1 og 10:1, afhængigt af formuleringen, og skal kontrolleres omhyggeligt for at sikre en fuldstændig reaktion og en ensartet skumkvalitet.
2. Materialeviskositet og temperaturovervejelser
Viskositet er en vigtig faktor for håndtering og blandingsevnen af materialer. De typiske viskositeter for råmaterialerne ved 22°C i en højtryks-polyurethanskummaskine er ca. 2500 mPa·s for polyolen og 1000 mPa·s for isocyanatet. Ved materialer med højere viskositet kan der være behov for højere temperaturer for at opnå den korrekte strømning og blanding af materialerne.
Konstante egenskaber for materialet er afgørende; derfor er det vigtigt at kontrollere temperaturen. Temperaturen af materialerne holdes normalt ved 25 °C til 45 °C og må kun variere med ±2 °C. Reaktionskinetikken for processen ændres, hvis temperaturen falder uden for det ønskede interval, hvilket resulterer i variationer i cremetid, geltid og egenskaberne for den færdige skum. Kaiwei 's Udstyret er udstyret med et præcist temperaturreguleringssystem, der sikrer materialernes ensartethed, selv ved forskellige omgivende temperaturer, og dermed sikrer pålidelig produktion af en række formuleringer og anvendelser.
3. Isocyanatindex: Afvejning af ydeevne og omkostninger
En af de vigtigste parametre ved fremstilling af polyurethan-svampe er forholdet mellem mængden af isocyanat og den teoretisk krævede mængde isocyanat, også kendt som isocyanat-indexet, som udtrykkes i procent. Dette index påvirker de endelige egenskaber af svampen, såsom dens brandmodstand, termiske isoleringsevne og dimensionsstabilitet.
Hvis der ønskes større brandmodstand, øges isocyanat-indexet (typisk ≥ 250) for at øge mængden af isocyanurat-bindinger; og for at opnå den ønskede brandmodstand indebærer det kun en minimal kompromittering af de termiske isoleringsegenskaber. Produktionen af et produkt med et overdrevent højt isocyanat-index (over 1000) giver imidlertid kun få fordele for produktet, men medfører højere produktionsomkostninger. Kaiwei 's Højtryksindsprøjtningmaskiner har programmerbare opskrifter, der gør det muligt at skifte hurtigt mellem forskellige isocyanatindexindstillinger, så producenter kan fremstille en bred vifte af skumformuleringer med gentagelig nøjagtighed.
4. Praktisk matchning og kvalitetsverificering
Matchning af råmaterialer til vellykket produktion skal udføres systematisk, inden der gås i fuld produktion. Den typiske fremgangsmåde omfatter kalibrering af strømningshastigheden og kontrol af forholdet, hvor udgangen fra hver komponent ledes til forskellige beholdere, så strømningen kan kalibreres over en specificeret tid, og forholdet kan verificeres. Eventuelle ændringer af pumpehastighed eller slaglængde, der kræves for at bringe A:B-forholdet inden for tolerancen på ±2 % (hvis det ligger uden for tolerancen), skal foretages, indtil det ligger inden for tolerancen.
Testsprøjtning i åbne kopper kan bruges til at bekræfte cremetiden (3–8 sekunder for fleksibel skum), gel-tiden (20–50 sekunder) og tiden indtil overfladen ikke længere er klæbrig. Når der opstår afvigelser i reaktionstiden, skyldes det sandsynligvis et problem med materialernes temperatur, en forkert blandingsforhold eller et katalysatorproblem. Den reproducerbare blanding nøjagtighed på ±1 % (vægttest) opnås ved Kaiwei 's Udstyret, der drives af tyske Barmag-meterpumper med høj nøjagtighed og er udstyret med avancerede styresystemer, giver producenterne tillid til produktkvaliteten.
Konklusion
For at opnå den bedste ydelse fra højtryks-polyurethan-skum-injektionsmaskiner er det afgørende at have en god match mellem de råmaterialer, der anvendes. Gennem viden om to-komponent-systemet, kontrol af viskositet og temperatur, optimering af isocyanat-indexet samt systematisk kvalitetsverifikation kan producenterne fremstille skum af konstant kvalitet. Vores udstyr hos KAIWEI Technology Group er bygget til præcis materialematchning for forskellige formuleringer og er certificeret i henhold til CE-, ATEX- og ISO 9001:2015-standarderne, hvilket sikrer dets sikkerhed og pålidelighed. I samarbejde med os maksimeres polyurethanprocessen, og der opnås produkter af højeste kvalitet.





