 EN

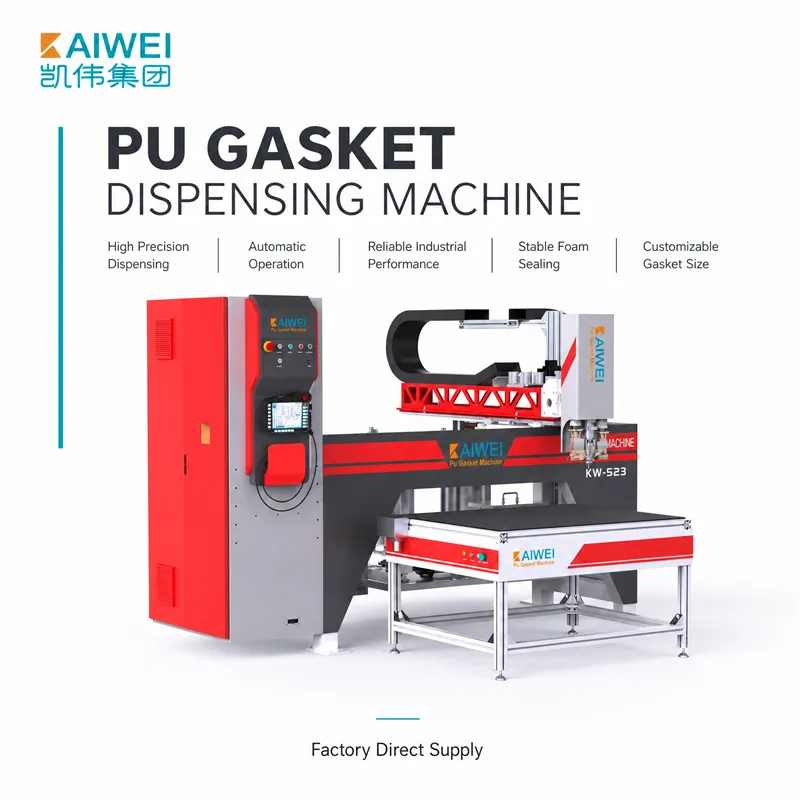
Эффективность машины для инжекционного нанесения полиуретановой пены высокого давления зависит не только от качества и совместимости сырья с машиной, но и от качества и совместимости самого сырья. Правильный подбор материалов обеспечивает стабильное качество пены, оптимальную скорость реакции и бесперебойное производство. KAIWEI Technology Group имеет более чем 20-летний опыт работы в области «интеллектуальных систем уплотнения и дозирования» и понимает важность выбора сырья. В этом руководстве представлено исчерпывающее описание подбора сырья для машин высокого давления для инжекционного нанесения полиуретановой пены.
1. Понимание двухкомпонентной системы
Машина высокого давления для инжекционного нанесения полиуретановой пены состоит из двух компонентов: полиола (компонент A) и изоцианата (компонент B). Эти компоненты хранятся в отдельных резервуарах с регулируемой температурой и подаются в смесительную головку высокоточными дозирующими насосами при давлении около 100–200 бар с применением импактного смешивания.
Гидроксильные функциональные группы в компоненте полиола используются для реакции с группами NCO изоцианата, который применяется для получения полимера — полиуретана. Очень важно подобрать оба компонента так, чтобы достичь требуемых свойств пены, таких как плотность, твёрдость и структура ячеек. Соотношение смешивания обычно составляет от 1:1 до 10:1 в зависимости от рецептуры и должно тщательно контролироваться для обеспечения полноты реакции и однородного качества пены.
2. Учёт вязкости материала и температуры
Вязкость является важным фактором, влияющим на удобство обращения с материалами и эффективность их смешивания. Типичные значения вязкости исходных материалов при 22 °C для установки высокого давления для инжекционного формования полиуретановой пены составляют примерно 2500 мПа·с для полиола и 1000 мПа·с для изоцианата. В случае материалов с повышенной вязкостью может потребоваться повышение температуры для достижения необходимой текучести и равномерного смешивания.
Постоянные свойства материала имеют решающее значение; поэтому важно контролировать температуру. Температура материалов обычно поддерживается в диапазоне от 25 °C до 45 °C с допустимым отклонением не более ±2 °C. При выходе температуры за заданный диапазон кинетика реакции изменяется, что приводит к колебаниям времени образования кремообразной фазы, времени гелеобразования и свойств конечной пены. Kaiwei 's Оборудование оснащено точной системой контроля температуры, гарантирующей стабильность свойств материала даже при изменении температуры окружающей среды, что обеспечивает надёжное производство различных составов и применений.
3. Индекс изоцианатов: баланс между эксплуатационными характеристиками и стоимостью
Один из наиболее важных параметров при формировании пенополиуретана — это соотношение количества изоцианата к теоретически необходимому количеству изоцианата, также известное как индекс изоцианата и выражаемое в процентах. Этот индекс влияет на конечные характеристики пены, такие как огнестойкость, тепловая изоляция и размерная стабильность.
Если требуется повышенная огнестойкость, увеличьте индекс изоцианата (обычно ≥ 250), чтобы повысить количество связей изоцианурата; при этом достичь требуемой огнестойкости можно практически без ущерба для теплоизоляционных свойств. Однако производство продукта с чрезмерно высоким индексом изоцианата (свыше 1000) вряд ли принесёт существенные преимущества, но приведёт к росту производственных затрат. Kaiwei 's Инжекционные машины высокого давления оснащены программируемыми рецептами, позволяющими быстро переключаться между различными значениями индекса изоцианата, что даёт производителям возможность выпускать широкий спектр формул пеноматериалов с воспроизводимой точностью.
4. Практическое подбор и верификация качества
Подбор сырья для успешного производства должен выполняться системно до запуска полномасштабного выпуска. Типичный подход включает калибровку расхода и проверку соотношения компонентов: выход каждого компонента направляется в отдельные ёмкости для калибровки расхода в течение заданного времени и последующей проверки соотношения. Если текущее соотношение A:B выходит за пределы допуска ±2 %, необходимо корректировать скорость или ход насосов до тех пор, пока соотношение не окажется в пределах допуска.
Испытательные выстрелы в открытые стаканы можно использовать для подтверждения времени образования крема (3–8 секунд для гибких пен), времени образования геля (20–50 секунд) и времени отсутствия липкости. При отклонении времени реакции, скорее всего, возникла проблема с температурой компонентов, соотношением смешивания или катализатором. Повторяющаяся точность смешивания ±1 % (по весу) достигается с помощью Kaiwei 's Оборудование приводится в действие высокоточными дозирующими насосами немецкой компании Barmag и оснащено передовыми системами управления, что позволяет производителям быть уверенным в качестве продукции.
Заключение
Для достижения наилучших результатов при использовании машин высокого давления для инжекционного формования полиуретановых пен крайне важно правильно подобрать используемые исходные материалы. Благодаря знанию двухкомпонентной системы, контролю вязкости и температуры, оптимизации индекса изоцианата и систематической проверке качества производители могут получать пену одинакового качества. Наше оборудование в KAIWEI Technology Group создан для точного подбора материалов для различных составов и сертифицирован по стандартам CE, ATEX и ISO 9001:2015, что гарантирует его безопасность и надёжность. Совместно с нами оптимизируйте переработку полиуретана и получайте продукцию высочайшего качества.





