 EN

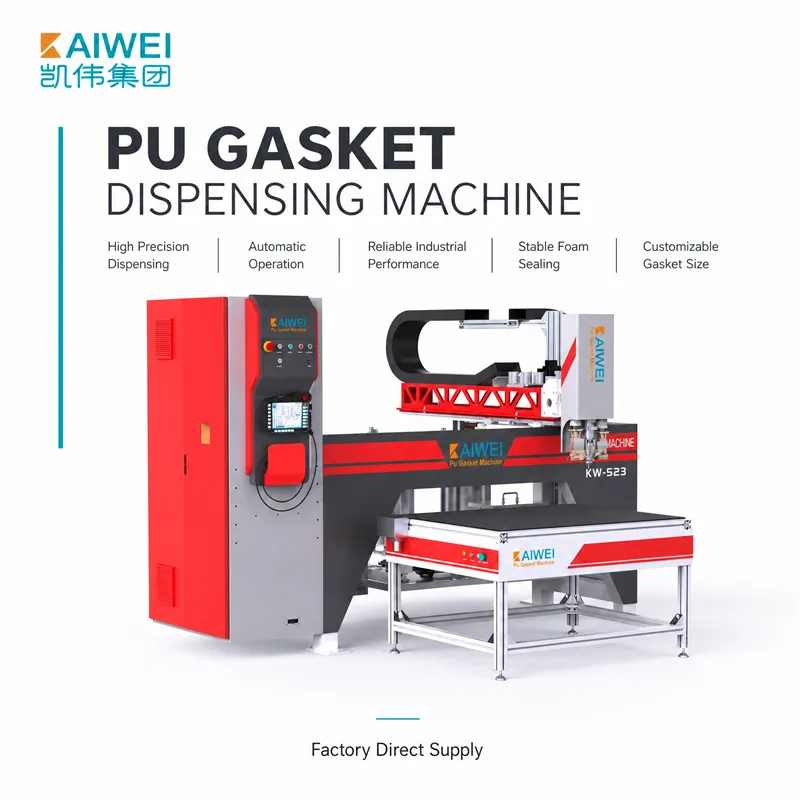
Praestatio machinae iniciendae spumae poliurethanicae altae pressionis non solum ad qualitatem materiarum primarum et ad aptitudinem ad machinam pertinet, sed etiam ad qualitatem materiarum primarum et ad aptitudinem. Si materiae recte adaptentur, qualitas spumae manet, optima ratio reactionis habetur, et productio certificatur. KAIWEI Technology Group habet plus quam 20 annos experientiae in «systematibus intelligentibus sigillandi et dispensandi» et intellegit magnitudinem selectionis materiae primae. Hoc manuale praebet summam descriptionem adaptationis materiae primae ad machinas injectionis spumae polyurethanicae ad altam pressionem.
1. Intellectus Systematis Bicomponentis
Machina injectionis spumae polyurethanicae ad altam pressionem constat ex duobus componentibus: Polyolo (Componente A) et Isocyanato (Componente B). Hi componentes in vasculis separatis, temperaturis regulatis, serventur, et ad caput miscendi per pompas metiendi altissimae praecisionis, pressione circiter 100–200 bar, cum mixtura per impingementum, deferantur.
Gruppi functionales hydroxyl in componente polyol sunt usate ad reagere cum gruppi NCO de isocyanato, qui est usate ad creare polymerum polyurethanum. Est crucialis ut ambo ista congruant ad producere proprietates spumae requisitas, ut densitas, durities et structura cellularis. Ratio mixtionis est normaliter ab 1:1 ad 10:1, secundum formulam, et debet esse accurate controlata ad assurare reactionem completam et qualitatem spumae uniformem.
2. Considerationes de Viscositate Materialis et Temperatura
Viscositas est factor importantissimus in tractatione et performance mixtionis materialium. Viscositates typicas materialium crudi ad 22°C in machina injectionis spumae polyurethanicae ad altam pressionem sunt circa 2500 mPa·s pro polyolo et 1000 mPa·s pro isocyanato. In casu materialium viscosiorum ad usum gravissimum, temperaturae altiores forte necessariae sunt ad obtinere fluxum et mixtionem materiae aptas.
Consistentia proprietatum materiae essentialis est; ideo, temperaturam regere oportet. Temperatura materiae saepe ad 25°C–45°C retinetur, et variatio ±2°C tantum permittitur. Si temperaturae extra desideratum intervallum excedunt, cinetica reactionis processus mutatur, quod in variationibus temporis cremationis, temporis gelationis et proprietatum finalis spumae resultat. Kaiwei 's apparatus est munitus accurato systemate temperaturae regendae, ut constantia materiae servetur etiam sub diversis temperaturis ambientibus, ad fidam productionem variorum formulorum et applicationum.
3. Index Isocyanati: Aequilibrium Inter Performantiam et Pretium
Unus ex praecipuis parametris in formulando spuma polyurethanica est ratio inter quantitatem isocyanati et quantitatem isocyanati theoretice requisi, quae etiam index isocyanati appellatur et in percentibus exprimitur. Hic index effectum habet in ultimis proprietatibus spumae, ut resistentia ad ignem, isolatio thermalis, et stabilitas dimensionum.
Si maior resistentia ad ignem desideratur, augere oportet index isocyanati (saepius ≥ 250) ut quantitas ligaminum isocyanuratis augeatur; et ad optatam resistentiam ad ignem consequendam, parum detrimenti in proprietatibus isolationis thermalis accidit. Tamen productio cum indice isocyanati nimio (supra 1000) vix ulterius proficit, sed altiores impensas productionis generat. Kaiwei 's machinae injectionis ad altam pressionem habent programmabiles formulas, quae permittunt cito inter diversos indices isocyanati commutare, ut fabricantes late patentem varietatem formulorum spumae producere possint cum repetibili accurate.
4. Practical Matching and Quality Verification
Matching of raw material for successful production needs to be done systematically before going into full production. The typical approach involves flow rate calibration and ratio checking in which the output from each component is sent to different containers for the flow to be calibrated for a specified time and the ratio to be verified. Any pump speed or stroke changes required to bring the A:B ratio to within the tolerance of ±2%, if it is outside of the tolerance, must be made until it is within the tolerance.
Test shots into open cups can be used to confirm the cream time (3–8 seconds in the case of flexible foam), gel time (20–50 seconds), and the tack-free time. When reaction time deviation occurs, it is most likely due to a problem with material temperature, mixing ratio, or catalyst performance. The repeatable mixing accuracy of ±1% (by weight) is achieved by Kaiwei 's apparatus qui a Germanicis pompis metiendi Barmag altae accuratae potitur et qui systemata controlis provecta habet, ut fabricantes in qualitate producti confidere possint.
Conclusio
To achieve optimal performance from high-pressure polyurethane foam injection machines, it is essential to properly match the raw materials used. Through expertise in the two-component system, precise control of viscosity and temperature, optimization of the isocyanate index, and systematic quality verification, manufacturers can consistently produce foams of uniform quality. Our equipment at KAIWEI Technology Group est constru ctus ad accommodandum exactam conformationem materiae pro variis compositionibus, et certificatus est ut CE, ATEX et ISO 9001:2015, quae securitatem et fidibilitatem eius confirmant. Cum nobis coniunctus, maximizat processum polyurethani et optinet producta summae qualitatis.





