 EN

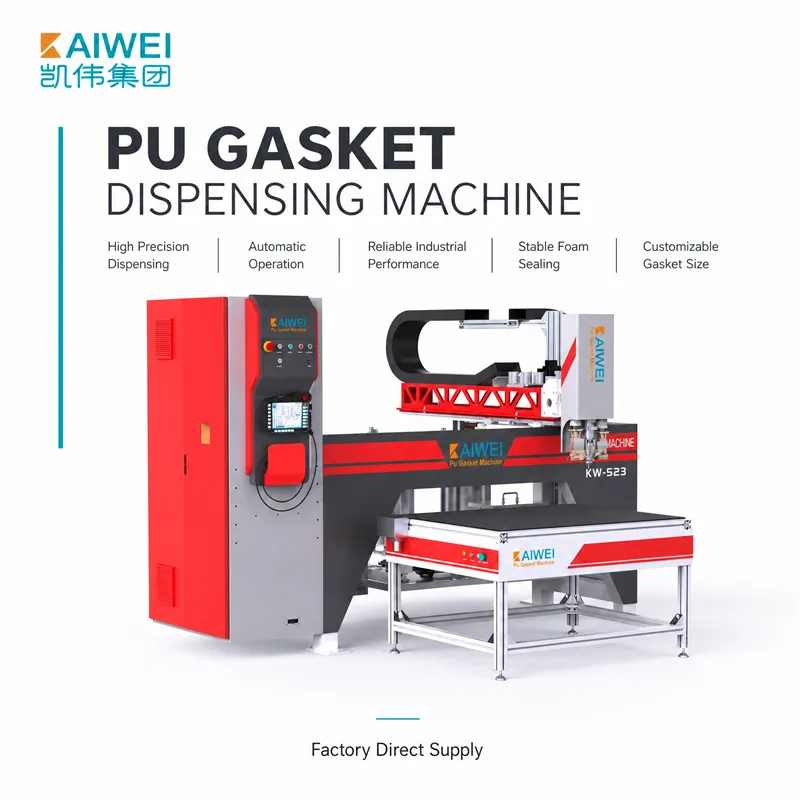
A nagynyomású poliuretánhab-adagoló gép teljesítménye nemcsak a nyersanyag minőségétől és a gép kompatibilitásától függ, hanem a nyersanyag minőségétől és kompatibilitásától is. Megfelelő anyagillesztéssel a hab minősége megmarad, optimális reakciósebességet érünk el, és biztosítjuk a gyártást. KAIWEI Technology Group több mint 20 éves tapasztalattal rendelkezik az „intelligens tömítési és adagolási rendszerek” területén, és felismeri az alapanyag-választás fontosságát. Ez az útmutató átfogó áttekintést nyújt az alapanyagok összeilléséről a nagynyomású poliuretánhab-adagoló gépekhez.
1. A kétalkotósról szóló rendszer megértése
A nagynyomású poliuretánhab-adagoló gép két alkotóelemből áll: a poliolból (A komponens) és az izocianátból (B komponens). Ezeket az alkotóelemeket külön, hőmérséklet-szabályozott tartályokban tárolják, és nagy pontosságú adagolószivattyúk juttatják őket a keverőfejbe kb. 100–200 bar nyomáson, ütközéses keverési eljárással.
A poliol komponensben található hidroxil funkcionális csoportokat az izocianát NCO csoportjaival való reakcióra használják, amelyből a poliuretán polimer készül. Kulcsfontosságú, hogy e két összetevő aránya pontosan illeszkedjen egymáshoz, hogy elérjük a kívánt habtulajdonságokat, például a sűrűséget, keménységet és sejtszerkezetet. A keverési arány általában a formulától függően 1:1 és 10:1 között mozog, és gondosan szabályozni kell, hogy biztosítsuk a teljes reakciót és az egyenletes habminőséget.
2. Az anyag viszkozitása és hőmérsékleti szempontok
A viszkozitás fontos tényező az anyagok kezelhetőségében és keverési teljesítményében. Egy nagynyomású poliuretán habbefúvó gép nyersanyagainak tipikus viszkozitása 22 °C-on körülbelül 2500 mPa·s a poliolnál és 1000 mPa·s az izocianátnál. Ha a viszkozitás magasabb terhelésű anyagok esetében nagyobb, akkor a megfelelő áramlási és keverési tulajdonságok elérése érdekében magasabb hőmérsékletre lehet szükség.
A anyagok egyenletes tulajdonságai elengedhetetlenek; ezért fontos a hőmérséklet szabályozása. Az anyagok hőmérsékletét általában 25 °C és 45 °C között tartják, és legfeljebb ±2 °C-os ingadozás engedhető meg. Ha a hőmérséklet a kívánt tartományon kívülre kerül, akkor a folyamat reakciókinetikája megváltozik, ami a habképzési idő, a zsugorodási idő és a végső hab tulajdonságainak változásához vezet. Kaiwei 's A felszerelés pontos hőmérséklet-szabályozó rendszerrel van ellátva, amely biztosítja az anyag egyenletességét különböző környezeti hőmérsékleti viszonyok mellett is, így megbízható gyártást tesz lehetővé számos összetétel és alkalmazás esetén.
3. Az izocianát-index: a teljesítmény és a költségek kiegyensúlyozása
A poliuretán habok összetételének egyik legfontosabb paramétere az izocianát mennyiségének aránya a számítottan szükséges izocianát-mennyiséghez képest, amelyet izocianát-indexnek is neveznek, és százalékban fejeznek ki. Ez az index befolyásolja a hab végső tulajdonságait, például tűzállóságát, hőszigetelési képességét és méretstabilitását.
Ha nagyobb tűzállóságot kívánunk elérni, növeljük az izocianát-indexet (általában ≥ 250), hogy növeljük az izocianurát kötések számát; ezzel a kívánt tűzállóságot elérhetjük, miközben a hőszigetelési tulajdonságokban csak minimális kompromisszumra van szükség. Azonban egy túlzottan magas izocianát-indexsel (1000 fölött) készült termék gyártása nem biztosít jelentős előnyt, ugyanakkor magasabb gyártási költségekkel jár. Kaiwei 's A nagynyomású befecskendező gépek programozható receptekkel rendelkeznek, amelyek lehetővé teszik a különböző izocianát-index beállítások közötti gyors váltást, így a gyártók széles skálájú habösszetételeket állíthatnak elő ismételhető pontossággal.
4. Gyakorlati illesztés és minőségellenőrzés
A sikeres gyártáshoz szükséges nyersanyag-illesztést rendszerszerűen kell elvégezni a teljes méretű gyártás megkezdése előtt. A tipikus eljárás a folyamatszabályozás és az arányellenőrzés, amely során minden komponens kimenete külön tárolóedényekbe kerül, hogy a folyamatszabályozás egy meghatározott időtartamra történjen, és az arány ellenőrizhető legyen. Amennyiben az A:B arány a ±2%-os tűréshatáron kívül esik, akkor a szivattyú fordulatszámának vagy lökethosszának módosítására van szükség addig, amíg az arány a tűréshatáron belülre nem kerül.
A nyitott poharakba készített próbafúvások segítségével ellenőrizhető a habképzés ideje (3–8 másodperc rugalmas hab esetén), a zselés idő (20–50 másodperc) és a ragadásmentes idő. Ha az érési időben eltérés lép fel, legvalószínűbb, hogy a kiindulási anyagok hőmérsékletével, a keverési aránnyal vagy a katalizátorral van probléma. A ±1%-os (tömeg szerinti vizsgálat) ismételhető keverési pontosságot Kaiwei 's A felszerelést német Barmag nagypontosságú adagolószivattyúk hajtják, és fejlett vezérlőrendszerekkel van felszerelve, így a gyártók biztosak lehetnek termékminőségükben.
Összefoglalás
A nagynyomású poliuretán habbefúvó gépek optimális teljesítményének eléréséhez elengedhetetlen a használt alapanyagok megfelelő összeillésének biztosítása. A kétalkotós rendszer ismerete, a viszkozitás és a hőmérséklet szabályozása, az izocianát-index optimalizálása, valamint a rendszeres minőségellenőrzés révén a gyártók azonos minőségű habokat állíthatnak elő. Felszerelésünk a KAIWEI Technology Group olyan kialakítású, hogy pontos anyagösszeállítást biztosít különféle összetételekhez, és CE-, ATEX- és ISO 9001:2015-s tanúsítvánnyal rendelkezik, amely biztonságát és megbízhatóságát garantálja. Együttműködésünkkel maximalizálhatja a poliuretán feldolgozását, és a legmagasabb minőségű termékekhez juthat.





