 EN

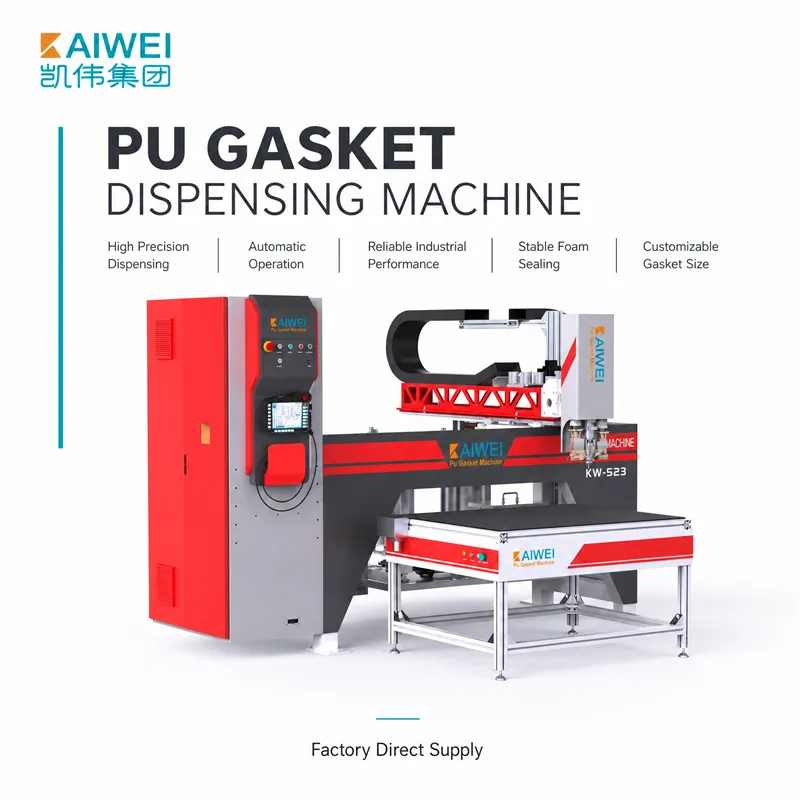
Ytelsen til høytrykkspolyuretanskum-injeksjonsmaskinen avhenger ikke bare av råvarekvaliteten og maskinens kompatibilitet, men også av råvarekvaliteten og kompatibiliteten. Ved riktig tilpasning av materialene opprettholdes skumkvaliteten, reaksjonshastigheten er optimal, og produksjonen sikres. KAIWEI Technology Group har mer enn 20 års erfaring med «intelligente tettnings- og doseringssystemer» og forstår betydningen av riktig valg av råmaterialer. Denne veiledningen gir en omfattende oversikt over råmaterialetilpasning for høytrykkspolyuretanskum-injeksjonsmaskiner.
1. Forståelse av to-komponentsystemet
Høytrykkspolyuretanskum-injeksjonsmaskinen består av to komponenter: polyol (komponent A) og isocyanat (komponent B). Disse komponentene oppbevares i separate temperaturkontrollerte tanker og føres til blandingshodet av høypresisjonsdosepumper med et trykk på ca. 100–200 bar ved hjelp av impingement-blanding.
Hydroksylfunksjonelle grupper i polyolkomponenten brukes til å reagere med NCO-gruppene i isocyanatet, som brukes til å lage polymeren polyuretan. Det er avgjørende å tilpasse begge disse for å oppnå de ønskede skumegenskapene, som for eksempel tetthet, hardhet og cellestruktur. Blandingsforholdet er vanligvis mellom 1:1 og 10:1, avhengig av sammensetningen, og må kontrolleres nøye for å sikre fullstendig reaksjon og jevn skumkvalitet.
2. Materialets viskositet og temperaturhensyn
Viskositet er en viktig faktor for håndtering og blandingsevne til materialer. De typiske viskositetene til råmaterialene ved 22 °C i en høytrykks-polyuretanskuminjeksjonsmaskin er ca. 2500 mPa·s for polyolen og 1000 mPa·s for isocyanatet. Ved materialer med høyere viskositet kan høyere temperaturer være nødvendig for å oppnå riktig strømning og blanding av materialene.
Konstante egenskaper til materialet er avgjørende; derfor er det viktig å kontrollere temperaturen. Temperaturen til materialene holdes vanligvis på 25 °C til 45 °C og kan variere med maksimalt ±2 °C. Reaksjonskinetikken i prosessen endres hvis temperaturene går utenfor det ønskede området, noe som fører til variasjoner i kremtid, geltid og egenskapene til den ferdige skummen. Kaiwei sUtstyret er utstyrt med et nøyaktig temperaturreguleringssystem for å sikre konsekvent materialekvalitet også ved ulike omgivelsestemperaturer, og dermed gi pålitelig produksjon av en rekke formuleringer og anvendelser.
3. Isocyanatindeksen: Balansering av ytelse og kostnad
En av de viktigste parameterne ved framstilling av polyuretanskum er forholdet mellom mengden isocyanat og den teoretisk nødvendige mengden isocyanat, også kjent som isocyanatindeksen, uttrykt i prosent. Denne indeksen påvirker de endelige egenskapene til skummet, som brannmotstand, termisk isolasjon og dimensjonell stabilitet.
Hvis man ønsker økt brannmotstand, øker man isocyanatindeksen (vanligvis ≥ 250) for å øke mengden isocyanuratbindinger. For å oppnå ønsket brannmotstand skjer det lite kompromiss når det gjelder termisk isolasjonsevne. Produksjon av et produkt med en for høy isocyanatindeks (over 1000) gir imidlertid lite ekstra nytte for produktet, men fører til høyere produksjonskostnader. Kaiwei sHøytrykksinjeksjonsmaskiner har programmerbare oppskrifter som tillater rask bytte mellom ulike isocyanatindekser, slik at produsenter kan lage et bredt spekter av skumformuleringer med gjentakbar nøyaktighet.
4. Praktisk tilpasning og kvalitetsverifisering
Tilpasning av råmaterialer for vellykket produksjon må gjøres systematisk før man går over til full produksjon. Den typiske fremgangsmåten innebærer kalibrering av strømningshastighet og sjekk av forhold, der utgangen fra hver komponent ledes til ulike beholdere slik at strømmen kan kalibreres i en spesifisert tid og forholdet kan verifiseres. Eventuelle justeringer av pumpehastighet eller slaglengde som er nødvendige for å få A:B-forholdet innenfor toleransen på ±2 %, dersom det ligger utenfor denne toleransen, må utføres inntil forholdet er innenfor toleransen.
Testutskyting i åpne kopper kan brukes for å bekrefte skumtid (3–8 sekunder for fleksibelt skum), gel-tid (20–50 sekunder) og tidspunktet for tørking uten klær. Når avvik i reaksjonstiden oppstår, skyldes det mest sannsynlig problemer med materialets temperatur, feil blandingsforhold eller katalysatorproblemer. Gjentakbar blandingnøyaktighet på ±1 % (veietest) oppnås ved Kaiwei sUtstyret drives av tyske Barmag-meterpumper med høy nøyaktighet og er utstyrt med avanserte kontrollsystemer, slik at produsenter kan stole på produktkvaliteten.
Konklusjon
For å få best mulig ytelse fra høytrykks-polyuretanskum-injeksjonsmaskiner er det avgjørende å ha en god tilpasning mellom de råmaterialene som brukes. Ved hjelp av kunnskap om to-komponent-systemet, kontroll av viskositet og temperatur, optimalisering av isocyanatindeksen og systematisk kvalitetsverifisering kan produsenter oppnå skum av konstant kvalitet. Vårt utstyr hos KAIWEI Technology Group er bygget for å tillate nøyaktig materialeavstemming for ulike sammensetninger og er sertifisert i henhold til CE, ATEX og ISO 9001:2015, noe som sikrer dens sikkerhet og pålitelighet. I samarbeid med oss maksimerer du polyuretanprosessen og får produkter av høyest kvalitet.





