 EN

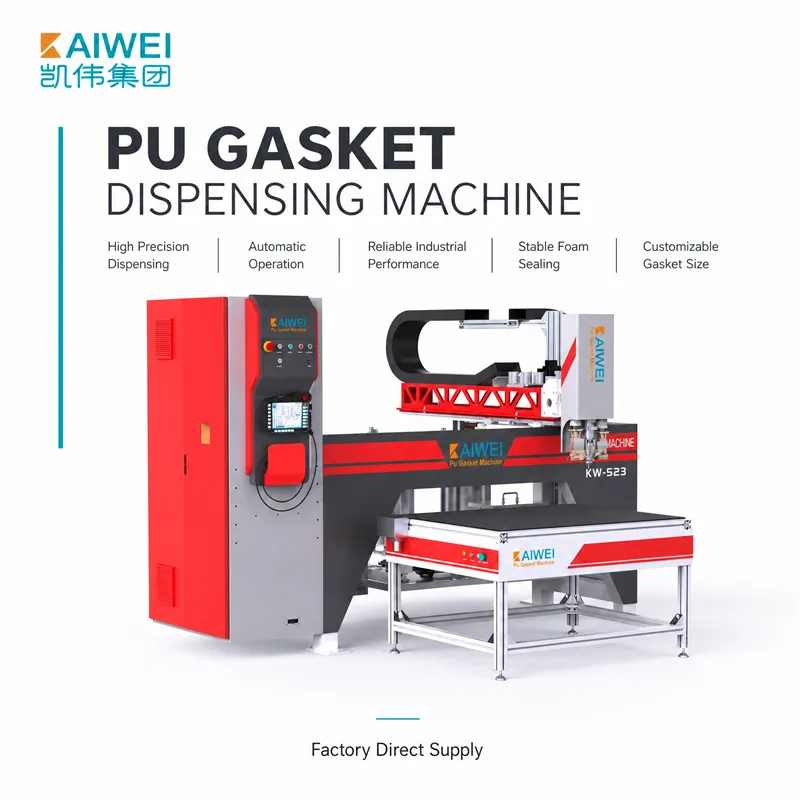
Delovanje napetostno visokotlačne poliuretanske penaste naprave ni odvisno le od kakovosti in združljivosti surovin ter naprave, temveč tudi od kakovosti in združljivosti surovin. Pravilno ujemanje materialov zagotavlja kakovost pene, najboljšo reakcijsko hitrost in varno proizvodnjo. KAIWEI Technology Group ima več kot 20 let izkušenj s »inteligentnimi sistemi za tesnjenje in doziranje« ter razume pomembnost izbire surovin. Ta priročnik ponuja celovit pregled ujemanja surovin za naprave za vbrizgavanje poliuretanske penice pod visokim tlakom.
1. Razumevanje dvokomponentnega sistema
Naprava za vbrizgavanje poliuretanske penice pod visokim tlakom je sestavljena iz dveh komponent: poliolov (komponenta A) in izocianatov (komponenta B). Te komponente so shranjene v ločenih rezervoarjih z regulirano temperaturo in jih visokotочно dozirne črpalke pošiljajo v mešalno glavo pod tlakom približno 100–200 barov z mešanjem s trkom.
Hidroksilne funkcionalne skupine v sestavini poliola se uporabljajo za reakcijo z NCO skupinami izocianata, ki se uporablja za izdelavo polimera poliuretana. Ključnega pomena je, da se obe sestavini pravilno ujemata, da se dosežejo zahtevane lastnosti penastega materiala, kot so gostota, trdota in struktura celic. Razmerje mešanja je običajno med 1:1 in 10:1, odvisno od formulacije, in ga je treba natančno nadzorovati, da se zagotovi popolna reakcija ter enotna kakovost pene.
2. Viskoznost materiala in temperaturni dejavniki
Viskoznost je pomemben dejavnik pri rokovanju z materiali in njihovem mešanju. Tipična viskoznost surovin pri 22 °C za visokotlačno penasto napravo za poliuretan znaša približno 2500 mPa·s za poliol in 1000 mPa·s za izocianat. Pri materialih z višjo viskoznostjo je lahko za dosego ustrezne pretokovne sposobnosti in mešalne zmogljivosti potrebna višja temperatura.
Za enotne lastnosti materiala je ključnega pomena nadzor temperature. Temperatura materialov se običajno ohranja med 25 °C in 45 °C ter je dovoljena odstopanja le ±2 °C. Če temperature izstopijo iz želenega obsega, se spremeni reakcijska kinetika procesa, kar povzroči razlike v času nastanka penaste mase (cream time), času strjevanja (gel time) in lastnostih končne pene. Kaiwei -ovi Oprema je opremljena natančnim sistemom nadzora temperature, da se zagotovi enotnost materiala tudi pri različnih zunanji temperaturah in omogoči zanesljivo proizvodnjo različnih formulacij in uporab.
3. Indeks izocianatov: uravnoteženost med zmogljivostjo in stroški
Ena izmed najpomembnejših parametrov pri formulaciji poliuretanske penice je razmerje med količino izocianata in teoretično zahtevano količino izocianata, ki se imenuje tudi indeks izocianata in izraža v odstotkih. Ta indeks vpliva na končne lastnosti penice, kot so ognjevzdržnost, toplotna izolacija in dimenzijska stabilnost.
Če je želena večja ognjevzdržnost, povečajte indeks izocianata (običajno ≥ 250), da povečate količino izocianuratnih vezij; za doseganje želene ognjevzdržnosti je kompromis glede toplotne izolacije zelo majhen. Proizvodnja izdelka z izjemno visokim indeksom izocianata (nad 1000) pa verjetno ne prinese velike koristi izdelku, hkrati pa poveča stroške proizvodnje. Kaiwei -ovi Stroji za visokotlačno vbrizgavanje imajo programabilne recepte, ki omogočajo hitro preklop med različnimi nastavitvami indeksa izocianatov in proizvajalcem omogočajo ponovljivo natančno proizvodnjo širokega spektra formulacij pen.
4. Praktično usklajevanje in preverjanje kakovosti
Usklajevanje surovin za uspešno proizvodnjo je treba izvesti sistematično pred prehodom v polno proizvodnjo. Tipičen pristop vključuje kalibracijo pretoka in preverjanje razmerja, pri čemer se izhod vsake komponente pošilja v različne posode, da se pretok kalibrira za določen čas in da se razmerje preveri. Če je razmerje A:B zunaj tolerance ±2 %, je treba izvesti spremembe hitrosti ali koraka črpalk, dokler razmerje ne pade znotraj te tolerance.
Preskusni izstrelki v odprte skodelice se lahko uporabijo za potrditev časa nastajanja penaste plasti (3–8 sekund pri fleksibilni peni), časa želatinizacije (20–50 sekund) in časa brez lepljivosti. Če pride do odstopanja reakcijskega časa, je najverjetneje vzrok v napačni temperaturi surovin, napačnem mešalnem razmerju ali težavi s katalizatorjem. Ponovljiva natančnost mešanja ±1 % (težinski test) se doseže z Kaiwei -ovi Oprema, ki jo poganjajo nemški natančni merilni črpalki Barmag in ki ima napredne sisteme nadzora, proizvajalcem zagotavlja zaupanje v kakovost izdelka.
Zaključek
Za najboljši delovni učinek visokotlačnih strojev za vbrizgavanje poliuretanske pene je ključnega pomena pravilna ujemanja uporabljenih surovin. S poznavanjem dveh komponentnega sistema, nadzorom viskoznosti in temperature, optimizacijo indeksa izocianatov ter sistematično preverjanjem kakovosti lahko proizvajalci dosežejo enako kakovost pene. Naša oprema pri KAIWEI Technology Group je zgrajen tako, da omogoča natančno ujemanje materialov za različne sestave in je certificiran kot CE, ATEX ter ISO 9001:2015, kar zagotavlja njegovo varnost in zanesljivost. V skladu z našimi cilji maksimizirajte obdelavo poliuretana in pridobite izdelke najvišje kakovosti.





