 EN

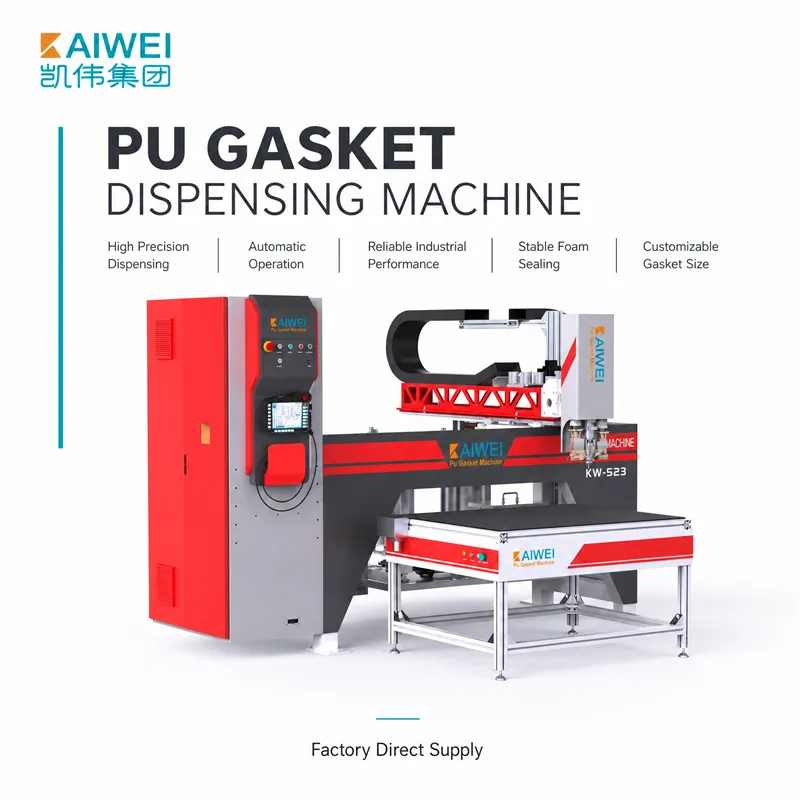
Výkon stroja na vstrekovanie polyuretánovej peny pod vysokým tlakom závisí nielen od kvality a kompatibility surovín a stroja, ale aj od kvality a kompatibility surovín. Správnym prispôsobením materiálov sa udržiava kvalita peny, dosahuje sa optimálna rýchlosť reakcie a zabezpečuje sa výroba. KAIWEI Technology Group má viac ako 20-ročné skúsenosti s „inteligentnými systémami tesnenia a dávkovania“ a uvedomuje si dôležitosť výberu surovín. Tento sprievodca poskytuje komplexný prehľad zhody surovín pre stroje na vstrekovanie polyuretánovej peny vysokého tlaku.
1. Porozumenie dvojzložkovému systému
Stroj na vstrekovanie polyuretánovej peny vysokého tlaku pozostáva z dvoch zložiek: polyolu (zložka A) a izokyanátu (zložka B). Tieto zložky sa uchovávajú v samostatných nádobách s regulovanou teplotou a do miešacej hlavy sa privádzajú vysokopresnými dávkovacími čerpadlami pri tlaku približne 100–200 barov pomocou miešania impingement.
Hydroxylové funkčné skupiny v zložke polyolu sa používajú na reakciu s NCO skupinami izokyanátu, ktorý sa používa na vytvorenie polyméru polyuretán. Je rozhodujúce, aby sa tieto dve zložky navzájom zhodovali, aby sa dosiahli požadované vlastnosti penového materiálu, ako je hustota, tvrdosť a štruktúra buniek. Pomer miešania sa zvyčajne pohybuje od 1:1 do 10:1 podľa formulácie a musí byť starostlivo kontrolovaný, aby sa zabezpečila úplná reakcia a rovnaká kvalita penového materiálu.
2. Zohľadnenie viskozity materiálu a teploty
Viskozita je dôležitým faktorom pri manipulácii s materiálmi a ich miešaní. Typické viskozity surovín pri teplote 22 °C pre vysokotlakový stroj na vstrekovanie polyuretánových plienok sú približne 2500 mPa·s pre polyol a 1000 mPa·s pre izokyanát. V prípade materiálov s vyššou viskozitou môže byť potrebná vyššia teplota, aby sa dosiahlo správne pretokové správanie a miešanie materiálov.
Konštantné vlastnosti materiálu sú nevyhnutné, preto je dôležité kontrolovať teplotu. Teplota materiálov sa zvyčajne udržiava v rozmedzí od 25 °C do 45 °C a je povolená len fluktuácia ±2 °C. Ak teploty vyjdú mimo požadovaného rozsahu, zmenia sa reakčné kinetiky procesu, čo povedie k odchýlkam v čase tvorby peny (cream time), čase želovania (gel time) a vlastnostiach konečnej peny. Kaiwei 's Zariadenie je vybavené presným systémom regulácie teploty, ktorý zabezpečuje konzistenciu materiálu aj za rôznych vonkajších teplôt a umožňuje spoľahlivú výrobu rôznych formulácii a aplikácií.
3. Index izokyanátu: vyváženie medzi výkonom a nákladmi
Jedným z najdôležitejších parametrov pri formulovaní polyuretánovej peny je pomer množstva izokyanátu k teoreticky požadovanému množstvu izokyanátu, ktorý sa tiež nazýva index izokyanátu a vyjadruje sa v percentách. Tento index ovplyvní konečné vlastnosti peny, ako je odolnosť voči ohňu, tepelná izolácia a rozmerová stabilita.
Ak je požadovaná vyššia odolnosť voči ohňu, zvýšte index izokyanátu (zvyčajne ≥ 250), aby ste zvýšili množstvo izokyanurátových väzieb; dosiahnutie požadovanej odolnosti voči ohňu takmer neovplyvní tepelné izolačné vlastnosti. Výroba výrobku s nadmerným indexom izokyanátu (nad 1000) však pravdepodobne nepripísie výrobku významné výhody, ale spôsobí vyššie výrobné náklady. Kaiwei 's Vysokotlakové vstrekovacie stroje disponujú programovateľnými receptami, ktoré umožňujú rýchlu výmenu medzi rôznymi nastaveniami indexu izokyanátu a tým výrobcom umožňujú vyrábať širokú škálu formulácií peny s opakovateľnou presnosťou.
4. Praktické prispôsobenie a overenie kvality
Prispôsobenie surovín pre úspešnú výrobu sa musí vykonať systematicky pred zahájením plnej výroby. Typický postup zahŕňa kalibráciu prietoku a kontrolu pomery, pri ktorej sa výstup z každej zložky smeruje do rôznych nádob na kalibráciu prietoku po stanovitú dobu a overenie pomery. Ak je pomer A:B mimo tolerancie ±2 %, musia sa vykonať zmeny rýchlosti alebo zdvihu čerpadiel tak dlho, kým sa pomer nedostane do tejto tolerancie.
Testovacie výstrely do otvorených pohárov možno použiť na potvrdenie času tvorby peny (3–8 sekúnd pri flexibilnej penovej hmoty), času želé (20–50 sekúnd) a času, po ktorom povrch už nie je lepkavý. Ak sa vyskytne odchýlka reakčného času, najpravdepodobnejšie je problém s teplotou surovín, zmesným pomerom alebo katalyzátorom. Opakovateľná presnosť miešania ±1 % (váhový test) sa dosahuje prostredníctvom Kaiwei 's Zariadenie je poháňané nemeckými vysokopresnými dávkovacími čerpadlami Barmag a je vybavené pokročilými riadiacimi systémami, čo výrobcom zaručuje dôveru v kvalitu výrobkov.
Záver
Aby sa z vysokokotlacích strojov na vstrekovanie polyuretánovej peny dosiahlo najlepšie výsledky, je nevyhnutné, aby sa suroviny navzájom dobre dopĺňali. Vďaka znalosti dvojsložkového systému, kontrole viskozity a teploty, optimalizácii indexu izokyanátu a systematickej overovacej kontrole kvality môžu výrobcovia dosiahnuť rovnakú kvalitu peny. Naše zariadenie v KAIWEI Technology Group je navrhnutý tak, aby umožnil presné zhodnotenie materiálov pre rôzne zloženia a bol certifikovaný podľa noriem CE, ATEX a ISO 9001:2015, čo zaručuje jeho bezpečnosť a spoľahlivosť. Spolupracujte s nami, maximalizujte spracovanie polyuretánov a dosiahnite výrobky najvyššej kvality.





