 EN

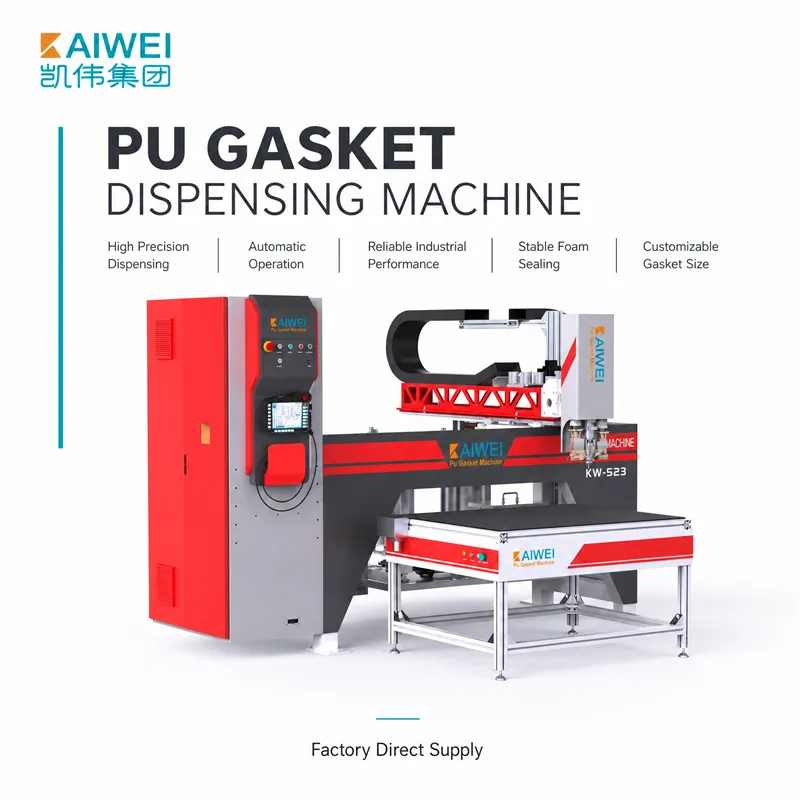
Перформансите на машината за инјекција на полиуретански пена под висок притисок не зависат само од квалитетот и компатибилноста на сировините и машината, туку и од квалитетот и компатибилноста на сировините. Со правилно совпаѓање на материјалите, квалитетот на пената е одржан, постигната е оптималната брзина на реакција и осигурена е производствената процес. KAIWEI Technology Group има повеќе од 20 години искуство во областа на „интелигентните системи за запечатување и дозирање“ и го разбира значењето на изборот на сировини. Овој водич нуди целосен преглед на усогласувањето на сировини за машини за инјекција на полиуретански пена под висок притисок.
1. Разбирање на двокомпонентниот систем
Машината за инјекција на полиуретански пена под висок притисок се состои од две компоненти: полиол (компонента А) и изоцијанат (компонента Б). Овие компоненти се чуваат во посебни резервоари со контролирана температура и се доведуваат до мешалката преку високо прецизни мерни пумпи со притисок од околу 100–200 бар, со мешање преку судир.
Хидроксилните функционални групи во полиолниот компонент се користат за реакција со NCO-групите на изоцијанатот, кој се користи за создавање на полимерот полиуретан. Клучно е да се совпаднат овие две компоненти за добивање на бараните особини на пената, како што се густина, тврдина и структура на ќелиите. Односот на мешање обично е од 1:1 до 10:1, според формулацијата, и мора строго да се контролира за осигурување на целосна реакција и униформно квалитет на пената.
2. Вискозитет на материјалот и размислувања поврзани со температурата
Вискозитетот е важен фактор за работата со материјалите и нивното мешање. Типичните вискозитети на сировините при 22°C за машина за инјекција на полиуретанска пена под висок притисок изнесуваат околу 2500 mPa·s за полиолот и 1000 mPa·s за изоцијанатот. Во случај на материјали со повисок вискозитет, може да биде неопходна повисока температура за постигнување соодветен тек и мешање на материјалите.
Постојаните својства на материјалот се суштински; затоа, важно е да се контролира температурата. Температурата на материјалите обично се одржува помеѓу 25°C и 45°C, со дозволена флуктуација само од ±2°C. Ако температурите излезат надвор од посакуваниот опсег, кинетиката на реакцијата ќе се промени, што ќе резултира со варијации во времето на кремирање, времето на гелување и својствата на коначната пена. Kaiwei 's Опремата е опремена со точен систем за контрола на температурата за да се гарантира конзистентноста на материјалот дури и при различни околни температури, што овозможува доверлива производство на разни формули и примени.
3. Индекс на изоцијанат: Балансирање на перформансите и трошоците
Еден од најважните параметри при формирање на полиуретанската пена е соодносот помеѓу количината изоцијанат и теоретски потребната количина изоцијанат, исто така познат како индекс на изоцијанат и изразен во проценти. Овој индекс ќе влијае врз коначните карактеристики на пената, како што се отпорноста кон запалување, топлинската изолација и димензионалната стабилност.
Ако се бара поголема отпорност кон запалување, зголемете го индексот на изоцијанат (обично ≥ 250) за да се зголеми количината на изоцијануратни врски, а за постигнување желената отпорност кон запалување, компромисот во својствата на топлинска изолација е минимален. Сепак, производството на производ со премногу висок индекс на изоцијанат (над 1000) може да не донесе значителна предност за производот, но ќе доведе до повисоки трошоци за производство. Kaiwei 's Машините за инјекција под висок притисок имаат програмабилни рецепти што овозможуваат брзо превключување помеѓу различни поставки на индекс на изоцијанати, што овозможува на производителите да произведуваат широк спектар на формули на пена со повторлива точност.
4. Практично совпаѓање и верификација на квалитетот
Совпаѓањето на сировините за успешна продукција мора да се изврши систематски пред влез во целосна продукција. Типичниот пристап вклучува калибрација на струјањето и проверка на соодносот, при што излезот од секој компонент се испраќа во различни садови за калибрација на струјањето во одредено време и верификација на соодносот. Доколку соодносот А:B е надвор од толеранцијата од ±2%, мора да се направат соодветни промени на брзината или ходот на пумпата додека соодносот не влезе во таа толеранција.
Испитните испуштувања во отворени чашки можат да се користат за потврда на времето на кремирање (3–8 секунди кај флексибилната пена), времето на гелација (20–50 секунди) и времето до постоење на лепливост. Кога се јавува одстапување во временската реакција, најверојатно има проблем со температурата на материјалите, со мешалниот сооднос или со катализаторот. Повторлива точност на мешање од ±1 % (тежински тест) се постигнува со Kaiwei 's Опремата која е напојувана од германските високо-точни мерни пумпи Barmag и има напредни системи за контрола, овозможува на производителите да бидат сигурни во квалитетот на производот.
Заклучок
За да се постигне најдобар перформанс од машините за инјекција на полиуретанска пена под висок притисок, клучно е доброто совпаѓање на користените сировини. Со знаењето за двокомпонентниот систем, контролата на вискозитетот и температурата, оптимизацијата на индексот на изоцијанат и систематската верификација на квалитетот, производителите можат да добија пена со ист квалитет. Нашата опрема на KAIWEI Technology Group е изграден за точна усогласување на материјалите за различни формули, и е сертифициран како CE, ATEX и ISO 9001:2015, што гарантира неговата безбедност и доверливост. Со нас во синхронизација, максимизирајте обработка на полиуретан и добијте производи од највисоко квалитет.





