 EN

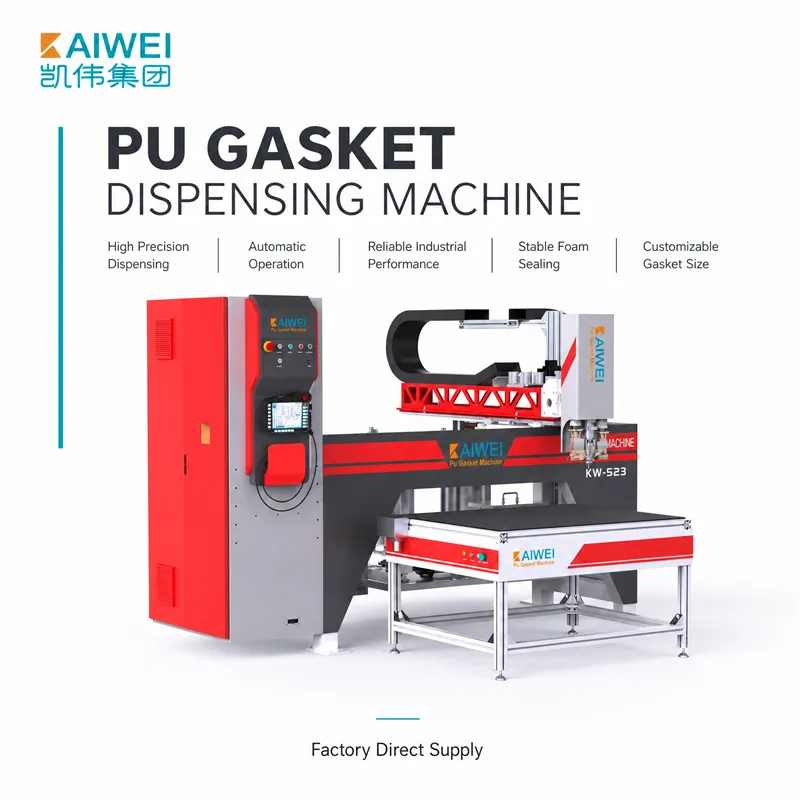
Yüksek basınçlı poliüretan köpük enjeksiyon makinesinin performansı, yalnızca ham madde kalitesi ve makineyle uyumluluğuyla değil, aynı zamanda ham madde kalitesi ve uyumluluğuyla da ilişkilidir. Malzemeleri doğru şekilde eşleştirerek köpük kalitesi korunur, en iyi reaksiyon hızı sağlanır ve üretim kesintisiz devam eder. KAIWEI Teknoloji Grubu "Akıllı conta ve dolum sistemleri" alanında 20 yıldan fazla deneyime sahip olup, ham madde seçiminin önemini kavramıştır. Bu kılavuz, yüksek basınçlı poliüretan köpük enjeksiyon makineleri için ham madde eşleştirmesine dair kapsamlı bir genel bakış sunar.
1. İki Bileşenli Sistemi Anlamak
Yüksek basınçlı poliüretan köpük enjeksiyon makinesi iki bileşenden oluşur: Poliol (Bileşen A) ve İzosiyanat (Bileşen B). Bu bileşenler ayrı sıcaklık kontrollü tanklarda saklanır ve yaklaşık 100–200 bar basınçla yüksek hassasiyetli ölçüm pompaları tarafından karıştırma başlığına iletilir; karıştırma, çarpışma (impingement) yöntemiyle gerçekleşir.
Poliol bileşenindeki hidroksil fonksiyonel grupları, polimer olan poliüretanı oluşturmak için kullanılan izosiyanatın NCO gruplarıyla reaksiyona girer. Gerekli köpük özelliklerini — örneğin yoğunluk, sertlik ve hücre yapısı — elde etmek için bu iki bileşenin birbirine uygunluğu çok önemlidir. Karışım oranı genellikle formülasyona göre 1:1 ile 10:1 arasındadır ve tam reaksiyonun gerçekleşmesi ile homojen köpük kalitesinin sağlanabilmesi için dikkatle kontrol edilmelidir.
2. Malzeme Viskozitesi ve Sıcaklık Dikkat Edilmesi Gereken Hususlar
Viskozite, malzemelerin işlenmesi ve karıştırılması açısından önemli bir faktördür. Yüksek basınçlı poliüretan köpük enjeksiyon makinesinde kullanılan ham maddelerin 22°C’deki tipik viskoziteleri, poliol için yaklaşık 2500 mPa·s ve izosiyanat için yaklaşık 1000 mPa·s’tir. Daha yüksek viskoziteli malzemeler kullanıldığında, uygun akış ve karışımı sağlamak için daha yüksek sıcaklıklar gerekebilir.
Malzemenin tutarlı özellikleri hayati öneme sahiptir; bu nedenle sıcaklığın kontrol edilmesi önemlidir. Malzemelerin sıcaklığı genellikle 25°C ile 45°C arasında tutulur ve yalnızca ±2°C’lik bir dalgalanmaya izin verilir. Sıcaklıklar istenen aralığın dışına çıktığında sürecin reaksiyon kinetiği değişir; bu da köpüğün köpürme süresinde, jelleşme süresinde ve nihai köpüğün özelliklerinde değişikliklere neden olur. Kaiwei 'nın Ekipman, farklı ortam sıcaklıklarında bile malzemenin tutarlılığını sağlamak için hassas sıcaklık kontrol sistemiyle donatılmıştır; bu da çeşitli formülasyon ve uygulamaların güvenilir üretimini sağlar.
3. İzosiyanat Endeksi: Performans ile Maliyet Arasındaki Denge
Polüretan köpük formülasyonunda en önemli parametrelerden biri, izosiyanat miktarının teorik olarak gerekli izosiyanat miktarına oranı olup, bu oran izosiyanat indeksi olarak da bilinir ve yüzde olarak ifade edilir. Bu indeks, köpüğün son özelliklerini —örneğin yangın direnci, termal yalıtımı ve boyutsal kararlılığı— etkiler.
Daha yüksek yangın direnci isteniyorsa, izosiyanurat bağlarının miktarını artırmak için izosiyanat indeksini artırın (genellikle ≥ 250). İstenen yangın direncini sağlamak amacıyla termal yalıtım özellikleri açısından yalnızca küçük bir ödün verilir. Ancak aşırı yüksek bir izosiyanat indeksine sahip bir ürün (1000’in üzerinde) üretmek ürün için çok fazla avantaj sağlamazken üretim maliyetlerini artırabilir. Kaiwei 'nın Yüksek basınçlı enjeksiyon makineleri, farklı izosiyanat indeksi ayarları arasında hızlı geçişe olanak tanıyan programlanabilir tariflere sahiptir; bu da üreticilerin tekrarlanabilir doğrulukla geniş bir köpük formülasyonu yelpazesi üretmesini sağlar.
4. Pratik Eşleştirme ve Kalite Doğrulaması
Başarılı üretim için ham madde eşleştirmesi, tam üretim sürecine geçmeden önce sistematik olarak yapılmalıdır. Tipik yaklaşım, akış hızı kalibrasyonu ve oran kontrolü içerir; bu süreçte her bileşenin çıkışı farklı kaplara yönlendirilir ve belirtilen bir süre boyunca akış hızı kalibre edilirken oran da doğrulanır. A:B oranı ±%2 tolerans dışındaysa, bu oranı tolerans sınırları içine getirmek için gerekli olan herhangi bir pompa hızı veya strok değişikliği yapılmalıdır.
Esnek köpük için krema süresini (3-8 saniye), jelleşme süresini (20-50 saniye) ve yapışmazlık süresini doğrulamak amacıyla açık kupa içine yapılan test püskürtmeleri kullanılabilir. Reaksiyon süresinde sapma oluştuğunda, muhtemelen malzemelerin sıcaklığıyla, karışım oranıyla ya da katalizörle ilgili bir sorun vardır. ±1%’lik (ağırlık testi) tekrarlanabilir karıştırma doğruluğu, Kaiwei 'nın Almanya menşeli Barmag yüksek doğruluklu ölçüm pompalarıyla çalışan ve gelişmiş kontrol sistemlerine sahip ekipman, üreticilerin ürün kalitesine güvenmesini sağlar.
Sonuç
Yüksek basınçlı poliüretan köpük enjeksiyon makinelerinden en iyi performansı elde etmek için kullanılan ham maddelerin birbirleriyle uyumlu olması çok önemlidir. İki bileşenli sistem bilgisi, viskozite ve sıcaklık kontrolü, izosiyanat indeksinin optimizasyonu ile sistematik kalite doğrulaması sayesinde üreticiler aynı kalitede köpükler elde edebilir. Bizim ekipmanımız, KAIWEI Teknoloji Grubu çeşitli formüller için doğru malzeme eşleştirmesine uygun şekilde tasarlanmıştır ve güvenliği ve güvenilirliği sağlamak amacıyla CE, ATEX ve ISO 9001:2015 sertifikalarına sahiptir. Bizimle uyumlu olarak poliüretan işleme sürecini en üst düzeye çıkarın ve en yüksek kalitede ürünleri elde edin.





